Multi Station Cosmetic Powder Press
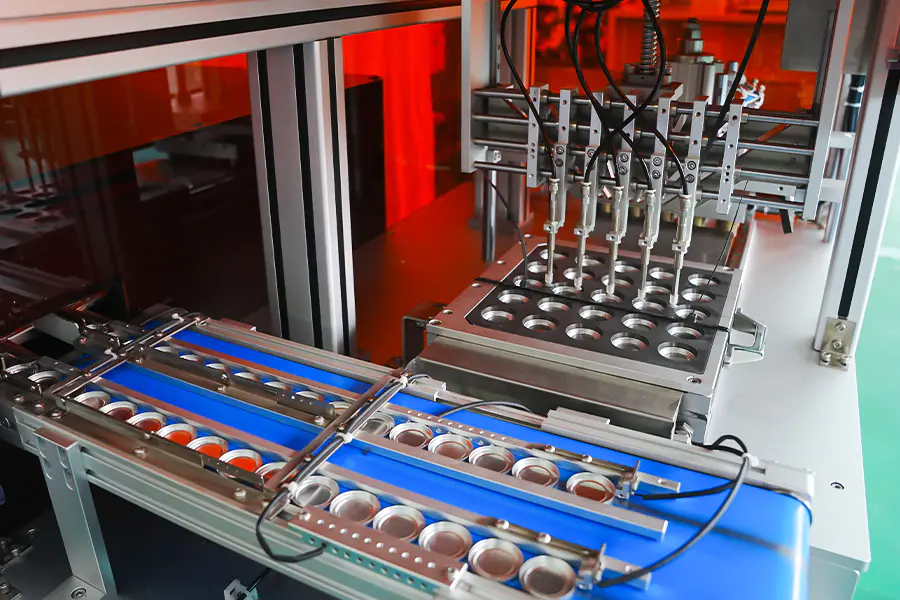
Rotačná indexovacia platforma nesúca viacero lisovacích staníc, ktoré pracujú paralelne, čo umožňuje súčasné zhutňovanie rôznych práškových formulácií, geometrií panvíc alebo farebných variantov v rámci jedného výrobného cyklu. Počet staníc je konfigurovateľný a každá stanica udržiava nezávislé riadenie tlaku a zotrvania prostredníctvom centralizovanej architektúry PLC.
Výrobná architektúra
-
Otočný indexovací stôl
Servopoháňaný indexer umiestňuje každú stanicu s opakovateľnosťou v rámci 0,02 mm, čím podporuje nepretržitú prevádzku cyklu.
-
Nezávislé riadenie stanice
Každá stanica má svoj vlastný lisovací valec, tlakový senzor a časovač zotrvania, čo umožňuje variáciu receptov medzi stanicami.
-
Inline dávkovanie prášku
Servo šnekové plničky synchronizované s tabuľkovým indexom, presnosť plnenia udržiavaná v rozmedzí plus mínus 0,04 g na stanicu.
-
Centralizované zaznamenávanie údajov
Počty tlaku, hmotnosti a zmetkov na úrovni stanice uložené v dávkach, exportovateľné cez OPC UA alebo CSV.
Základné schopnosti
Navrhnuté pre výrobcov kozmetiky, ktorí prevádzkujú multi-SKU výrobu na zdieľanom zariadení.
Prevádzka paralelnej stanice
Viaceré stanice stlačia súčasne, takže výstup sa mení podľa počtu staníc a nie podľa času cyklu. Konfigurácia s 8 stanicami dosahuje 3 600 až 4 800 jednotiek za hodinu v závislosti od veľkosti panvice.
Zmiešaná výroba SKU
Rôzne stanice môžu súčasne prevádzkovať rôzne formulácie alebo tvary panvy, čo umožňuje výrobu malých sérií viacerých SKU bez zmeny linky.
Nezávislá kontrola receptúry
Tlak, čas zotrvania a vyhadzovací zdvih sa nastavujú pre každú stanicu prostredníctvom HMI, takže jedna stanica môže stlačiť jemné sčervenanie, zatiaľ čo druhá stlačí tvrdý zvýrazňovač.
Štandardizácia nástrojov
Súpravy razníkov a lisovníc používajú spoločné montážne rozhranie medzi stanicami, čo umožňuje výmenu foriem medzi stanicami bez rekalibrácie.
Inline Reject Handling
Odchýlky hmotnosti a tlaku spúšťajú odmietnutie na úrovni stanice a odklonia chybné panvice bez zastavenia stola.
Sledovateľnosť na jednotku
Každá lisovaná panvica je prepojená s jej stanicou, šaržou a parametrami lisovania, čo podporuje následnú dokumentáciu kvality.
Technické parametre
Štandardné konfiguračné hodnoty. Počet staníc a rozsah tlaku sú upravené podľa projektovej špecifikácie.
Aplikačné scenáre
Nasadené v kozmetických výrobných prostrediach, kde sa vyžaduje flexibilita viacerých SKU a objemový výstup.
Viacfarebné palety
Každá stanica stlačí iný odtieň pre jednu paletu, potom sa tabuľka indexuje na ďalšiu sadu odtieňov, čím sa zníži potreba samostatných čiar.
Zmluvná výroba
Podporuje súčasnú produkciu viacerých klientskych SKU v jednej smene, s odvolaním receptúry pre každú stanicu a dávkovou dokumentáciou.
Podklad a kompaktný prášok
Lisovací práškový základ a kompaktné práškové misky s vysokým objemom s reguláciou tlaku pre každú stanicu pre rôznu tvrdosť odtieňa.
Výroba lisovaných pigmentov
Zhutňovanie lisovaných pigmentov a minerálnych práškov do rôznych geometrií panvíc, vrátane klenutých a skosených formátov.
Veľkoobjemová jednotná jednotka SKU
Všetky stanice prevádzkujú rovnaký recept na maximálnu priepustnosť na jednom produkte, dosahujúcu až 7 200 jednotiek za hodinu.
Pilotná a zväčšená výroba
Nižšie počty staníc použité na skúšky formulácií, potom škálované na vyššie počty staníc bez zmeny parametrov procesu.
Prevádzkové otázky
Bežné situácie výroby a údržby, s ktorými sa stretávajú operátori linky a procesní inžinieri.
Rozdiely hmotnosti medzi stanicami
Prekalibrujte servo závitovku na príslušnej stanici pomocou kalibračnej rutiny HMI. Skontrolujte konzistenciu sypnej hmotnosti prášku v zásobníku a overte, či skrutka závitovky nie je opotrebovaná. Krížovo skontrolujte údaj snímača tlaku stanice oproti hlavnému manometru.
Posun polohy indexovania stola
Skontrolujte vôľu spojky kódovača servoindexéra. Skontrolujte, či sa uzamykací mechanizmus stola úplne zablokuje na každej stanici. Spustite cyklus navádzania indexéra a skontrolujte opotrebovanie mechanického dorazu. Potvrďte mazanie rotačného ložiska podľa plánu.
Nerovnomerné zhutnenie medzi stanicami
Porovnajte tlakové krivky na stanicu prostredníctvom obrazovky trendov HMI. Skontrolujte pokles hydraulického tlaku na konkrétnych staniciach. Skontrolujte, či je vôľa razidla a matrice v rámci špecifikácie. Skontrolujte, či je pre každý recept správne nastavený časovač zotrvania.
Počet odmietnutí sa zvyšuje na jednej stanici
Izolujte stanicu spustením testovacej dávky s vynechanou stanicou. Skontrolujte vyhadzovaciu tyč, či nie je nahromadený prášok alebo ryhy. Skontrolujte nulový bod snímača váženia a skontrolujte, či nedochádza k interferencii vibrácií zo susedných staníc.
Čas prechodu prekračuje cieľ
Štandardizujte skladovanie nástrojov podľa čísla stanice a receptúry. Pred začatím výmeny predfázujte súpravy razníkov a matrice. Použite rýchloupínacie svorky a overte, či všetky stanice používajú rovnaké montážne rozhranie. Zaznamenajte kroky zmeny v recepte pre referenciu operátora.
Poznámky k integrácii
Úvahy o integrácii linky, riadení procesov a dlhodobej prevádzke.
Kŕmenie proti prúdu
Lis je prepojený s predradenými systémami na miešanie a dopravu prášku cez vyrovnávaciu násypku. Snímače hladiny udržiavajú konzistentný prívod do každej stanice závitovky.
Manipulácia po prúde
Vylisované misky sa presúvajú na odoberací dopravník alebo robotické rameno. Lis vydáva signál identifikovaný stanicou pre následné triedenie a balenie.
MES a dávkové záznamy
Výrobné údaje na úrovni stanice je možné preniesť do systémov MES alebo ERP prostredníctvom OPC UA, čo podporuje sledovateľnosť šarží a vykazovanie výnosov.
Preventívna údržba
Odporúčaný plán zahŕňa analýzu hydraulického oleja každých 2 000 hodín, kontrolu razidla a matrice každých 500 hodín a kalibráciu indexéra každých 1 000 hodín.