Ako kompaktné práškové lisy optimalizujú malosériovú kozmetickú výrobu
Time: Sep 30, 2026
Kozmetický OEM, ktorý prevádzkuje 40 kusov lisovaného prášku v dávkach 300 až 800 nádob, strácal 3,5 hodiny pri každej zmene odtieňa na vysokorýchlostnej linke postavenej na 12 000 nádob za zmenu. Počas jedného mesiaca tento prestoj pri prechode spotreboval 18 % dostupného výrobného času. Táto medzera medzi nominálnou rýchlosťou linky a skutočnou veľkosťou dávky je presne to, na čo sú kompaktné lisy na prášok navrhnuté.
Malosériová kozmetická výroba nie je zmenšenou verziou hromadnej výroby. Jeho nákladová štruktúra, dominantné úzke miesto a riziká kvality sú odlišné. Kompaktné stroje na lisovanie prášku útočia na tieto rozdiely priamo: vymieňajú extrémny výkon za extrémnu flexibilitu a v ekonomike malých sérií je to víťazný obchod.
Rýchlosť výmeny odmeny v malých dávkach, nie surový výstup
V prípade malosériovej kozmetickej výroby sa ziskovosť riadi časom prechodu a výťažnosťou materiálu, nie maximálnou rýchlosťou lisovania.
Bežná automatická lisovacia linka dokáže po spustení niekoľkonásobne prekonať kompaktný stroj. Tento výstup sa prejaví až vtedy, keď linka beží hodiny bez prerušenia. Keď je typická dávka 500 panvíc, stroj, ktorý stlačí 60 panvíc za minútu, nemá žiadnu výhodu oproti jednému stlačeniu 15 panvíc za minútu, ak rýchlejší stroj potrebuje tri hodiny na prepínanie odtieňov.
Ekonomika sa v malom rozsahu posúva tromi merateľnými spôsobmi:
3,5 hodiny až 28 minút
Prechod z konvenčnej linky na kompaktný lis s vyvolaním receptúry
18 %
Výrobný čas stratený na zmeny odtieňov na konvenčnej linke
1%
Typická tolerancia plnenia servodávkovania na kompaktnom lise
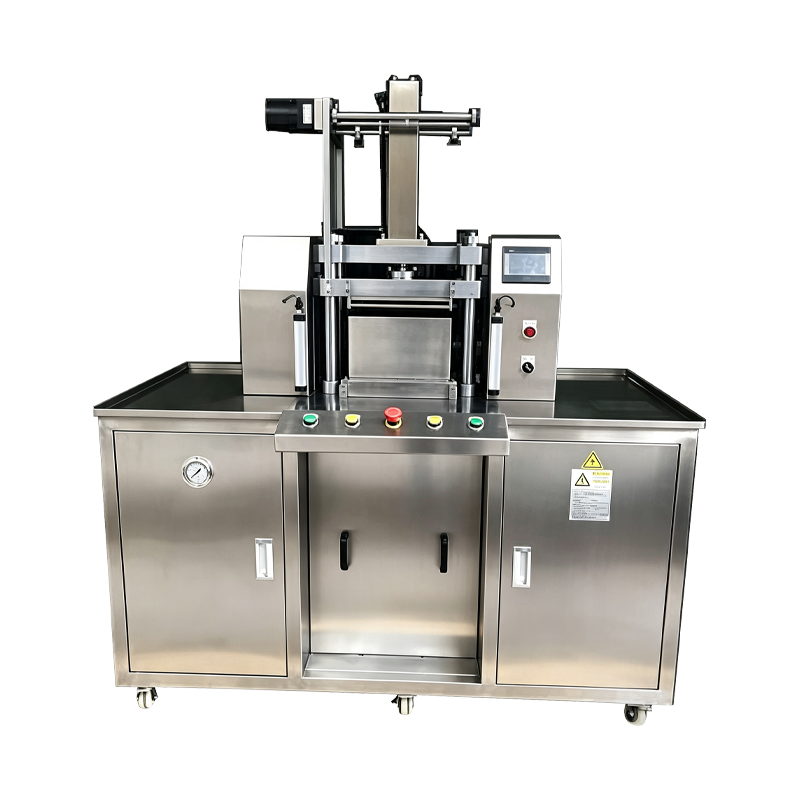
Kompaktný stroj na lisovanie prášku je jednopolohový lisovací systém navrhnutý pre rýchlu výmenu foriem, malé objemy náplne prášku a uložené profily receptúr, dimenzované na dávky menšie ako niekoľko tisíc panvíc.
Tieto stroje optimalizujú malé dávky, pretože skracujú nastavenie namiesto skracovania času cyklu. Každá minúta ušetrená pri nastavovaní sa znásobuje v rámci každej jednotky SKU v portfóliu, zatiaľ čo rýchlejší cyklus na vysokorýchlostnej linke pomáha len tým niekoľkým jednotkám SKU, ktoré sú dostatočne veľké na to, aby odôvodnili dlhý beh.
Štyri technické možnosti, vďaka ktorým je kompaktný lis štíhly
Kompaktné stroje na lisovanie prášku optimalizujú malosériovú výrobu prostredníctvom štyroch špecifických technických možností: beznástrojové upínače formy, dávkovanie prášku poháňané servopohonom, uzavreté plnenie a riadenie tlaku na základe receptúry.
Každá z týchto funkcií útočí na inú časť štruktúry nákladov malých dávok. Výmena upínania bez použitia náradia. Servo dávkovanie útočí na konzistenciu hmotnosti pri nízkej kapacite. Uzavretá výplň napáda kontamináciu medzi odtieňmi. Kontrola receptov útočí na metódu pokus-omyl, ktorá spotrebuje prvé dávky každého nového SKU.
- Upínanie formy bez použitia náradia: magnetické alebo pákové svorky dokončia výmenu formy za 3 až 5 minút, bez kľúčov a bez sily závislej od operátora.
- Plnenie servo závitovky: uzavretá závitovka odmeria prášok podľa počtu otáčok, pričom hmotnosť náplne sa udrží v rozmedzí 1 % pri 10 až 15 panviciach za minútu.
- Uzavretá komora na prášok: plniaca a lisovacia oblasť je utesnená, takže uvoľnený pigment nemôže unikať medzi odtieňmi, čím sa skráti čas čistenia odhadom o 70 % až 85 %.
- Pamäť na recept: každá jednotka SKU ukladá svoj vlastný profil tlaku, zotrvania a hĺbky naplnenia, takže nová dávka sa spustí na kalibrovanom nastavení namiesto dohadov operátora.
V zdokumentovanej skúške v závode OEM pre 60 osôb sa prechod na 400-panvicovú sériu sčervenania znížil z 3,5 hodiny na 28 minút po presune výroby do kompaktného lisu so svorkami bez použitia nástrojov a stiahnutím receptúry. Prestoje čistenia klesli o 85 %.
V kombinácii tieto štyri možnosti znamenajú, že stroj sa nespráva ako malá kópia veľkého riadku. Správa sa ako flexibilná pracovná bunka, ktorá s každým odtieňom zaobchádza ako s opakovateľným, kalibrovaným chodom.
Ovládajte tieto parametre lisovania predtým, ako sa pustíte do stroja
Sila kompresie, čas zotrvania a hĺbka plnenia určujú, či lisovaný prášok drží pohromade, či sa uvoľňuje čisto a či vydrží manipuláciu; a tieto tri interagujú.
Kupujúci často porovnávajú stroje len na základe tonáže, ale bez ostatných dvoch parametrov nemá tonáž zmysel. Cyklus s vysokou silou a krátkym zotrvaním rozdrví povrch, pričom vnútro zanechá zle zviazané. Cyklus s dlhou životnosťou a nízkou silou stráca čas cyklu bez zlepšenia tvrdosti. Použiteľné okienko je úzke a posúva sa so zaťažením pigmentu a obsahom spojiva.
| Parameter | Typický rozsah | Ak je nastavený príliš nízko | Ak je nastavený príliš vysoko |
| Sila kompresie | 30 až 80 kN | Drobivý koláč, ktorý na dotyk práši | Povrchové trhliny a deformácia panvy |
| Čas zotrvania | 1 až 3 sekundy | Slabá väzba a odlupovanie okrajov | Nadmerná kompresia a pomalší cyklus |
| Hĺbka výplne | 2 až 5 mm | Tenký koláč s viditeľnými líniami | Poruchy nadmerného rozliatia a vyhadzovania |
Základné pravidlo: udržujte stláčaciu silu v rozmedzí 5 kN od uloženej hodnoty receptu pre odtieň. Vysoké zaťaženie pigmentu oxidom železa vyžaduje menšiu silu; formulácie s obsahom mastenca potrebujú viac.
V prípade malých dávok je praktickým dôsledkom to, že ukladanie receptov nie je pohodlnou funkciou. Je to mechanizmus, ktorý umožňuje výrobcovi spustiť 400-panvicovú dávku ráno a 800-panvicovú dávku popoludní bez spálenia troch skúšobných dávok.
Čas výmeny za odtieň v minútach
Prispôsobte model lisu svojmu skutočnému dávkovému mixu
Vyberte si kompaktný stroj na lisovanie prášku zmapovaním najmenšej šarže, frekvencie zmeny odtieňa a knižnice foriem pred porovnaním výstupných hodnotení.
Dva kompaktné lisy s rovnakou tonážou môžu byť správnou odpoveďou v jednom závode a nesprávnou odpoveďou v inom. Prvým rozhodnutím je, či operátori musia vôbec stáť pri lise.
Poloautomatický kompaktný lis
- Operátor vloží panvice a spustí každý cyklus
- Výkon zvyčajne 5 až 12 panvíc za minútu
- Nižšia obstarávacia cena a ľahšia údržba
- Najlepšie pre prácu v laboratóriu, vlastné odtiene a pilotné šarže
Plne automatický kompaktný lis
- Automatické podávanie, lisovanie a vysúvanie panvice
- Výkon zvyčajne 12 až 25 panvíc za minútu
- Vyššia investícia; vyžaduje stabilný dopyt po SKU
- Najlepšie pre série 1 000 panvíc a viac na osvedčených odtieňoch
Väčšina výrobcov malých sérií potrebuje iba jeden kompaktný lis na pokrytie 30 až 50 SKU, ak je pri inštalácii nakonfigurovaná knižnica foriem a pamäť receptov.
Pred odoslaním dopytu vykonajte tento štvorkrokový audit:
- Uveďte každý SKU lisovaného prášku a jeho veľkosť šarže za posledných 12 mesiacov.
- Zmerajte skutočné prestoje pri výmene na odtieň, vrátane čistenia a výmeny foriem.
- Zaznamenajte si priemery a hĺbky panvice, ktoré používate; toto definuje zásoby foriem.
- Projektujte rast dávky pre svoje tri najväčšie SKU, aby ste určili rýchlosť výstupu lisu.
Audit nevyžaduje presnosť na minútu. Údaje, ktoré sú už uložené vo vašom výrobnom denníku, stačia na to, aby odhalili, či potrebujete poloautomatický stroj pre flexibilitu alebo plne automatický stroj pre opakovateľnosť. Výrobca ako Shanghai Qimeida Machinery Technology Co., Ltd., ktorý konštruuje vlastné práškové lisovacie zariadenie pre výrobcov OEM/ODM kozmetiky a prináša viac ako 10-ročné skúsenosti so strojmi, môže tieto výstupy auditu premeniť na výkresy foriem, hodnoty kalibrácie plnenia a profily receptúr ešte pred odoslaním stroja.
Často kladené otázky
Aká je minimálna veľkosť dávky, ktorú môže kompaktný lis na lisovanie prášku hospodárne prevádzkovať?
Dávky 200 až 300 panvíc sa stanú ekonomickými, keď výmena zostane pod 30 minút a strata prášku zostane pod 5 %. Pod 100 nádob je laboratórne náradie alebo ručné lisovanie zvyčajne praktickejšie ako akýkoľvek automatický lis.
Dokáže kompaktný lis zvládnuť rôzne práškové receptúry bez krížovej kontaminácie?
Áno, ak má stroj utesnenú plniacu komoru, odnímateľné násypky a zdokumentovaný protokol o čistení. Na kompaktných lisoch s uzavretou manipuláciou s práškom zvyčajne stačí 15 až 20-minútový čistiaci cyklus na udržanie zvyškového pigmentu z predchádzajúceho odtieňa pod vizuálnou detekciou.
Akú údržbu vyžaduje kompaktný lis na prášok?
Denné úlohy zahŕňajú utieranie povrchov foriem a kontrolu hladiny hydraulického oleja. Týždenné čistenie pokrýva závitovku a plniaci valec. Mesačné kontroly overujú kalibráciu snímača tlaku a potvrdzujú, že uložené profily receptov stále zodpovedajú skúšobnému lisovaniu.
Ako rýchlo je možné vykonať zmenu odtieňa na kompaktnom lise?
So svorkami bez použitia nástrojov a vyvolaním receptúry trvá typická zmena odtieňa 20 až 40 minút vrátane čistenia. Na konvenčnej vysokorýchlostnej linke tá istá výmena bežne trvá 2 až 4 hodiny, pretože násypníky, závitovky a formy sa musia odstrániť a znovu nastaviť.
Odporúčané NOVINKY:
Ako plne automatické stroje na nakladanie do misky zlepšujú linky na lisovanie kozmetických práškov
Ako vybudovať efektívnu výrobnú linku pre lisovanú práškovú kozmetiku
Kľúčové vybavenie pre kompletnú linku na výrobu kozmetických práškov: Sprievodca 2026
Ako automatizácia zvyšuje efektivitu v procese výroby kozmetického prášku
Ako mletie ultrajemného prášku pomáha vytvárať pokročilé farebné kozmetické receptúry
Ako obehové sušiace pece zlepšujú kvalitu výroby lisovaného prášku
Súvisiace produkty
Autorské práva © Shanghai Qimeida Machinery Technology Co., Ltd. Všetky práva vyhradené.
Profesionálni výrobcovia kozmetických strojov na mieru
