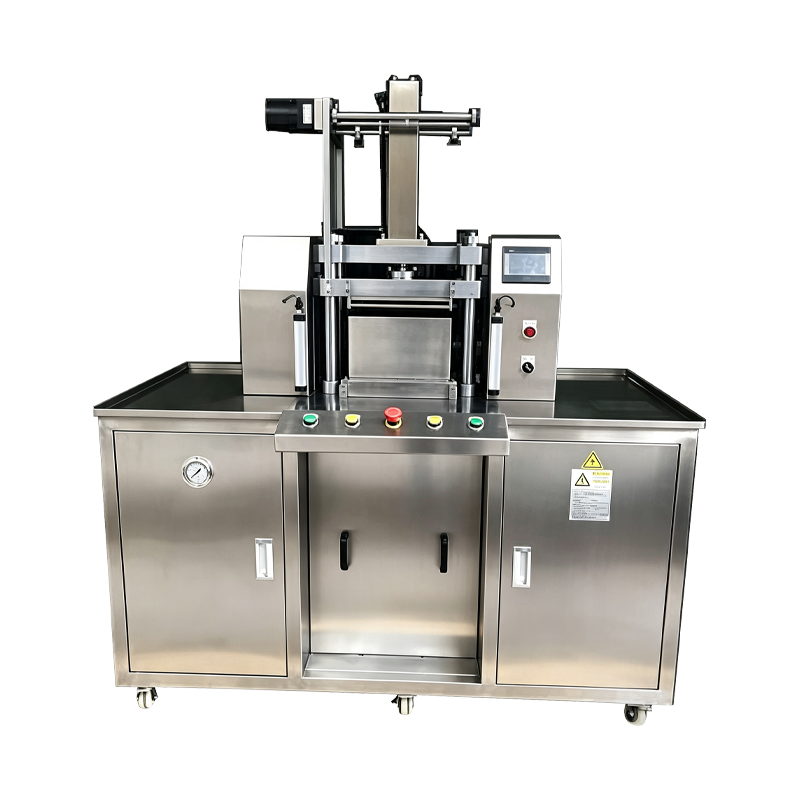
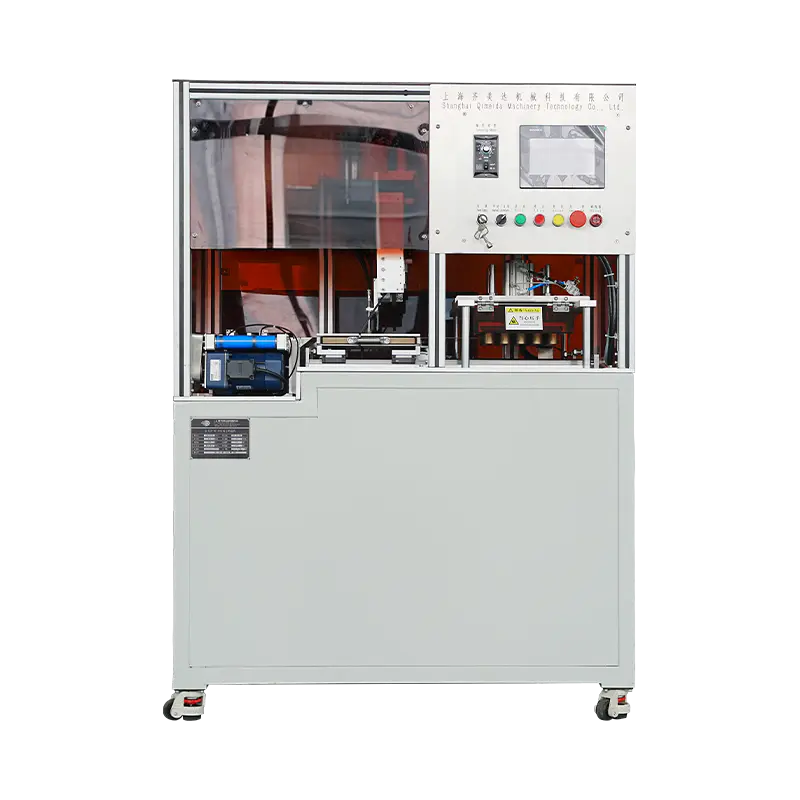
Servo poháňaný stroj na lisovanie kozmetického prášku
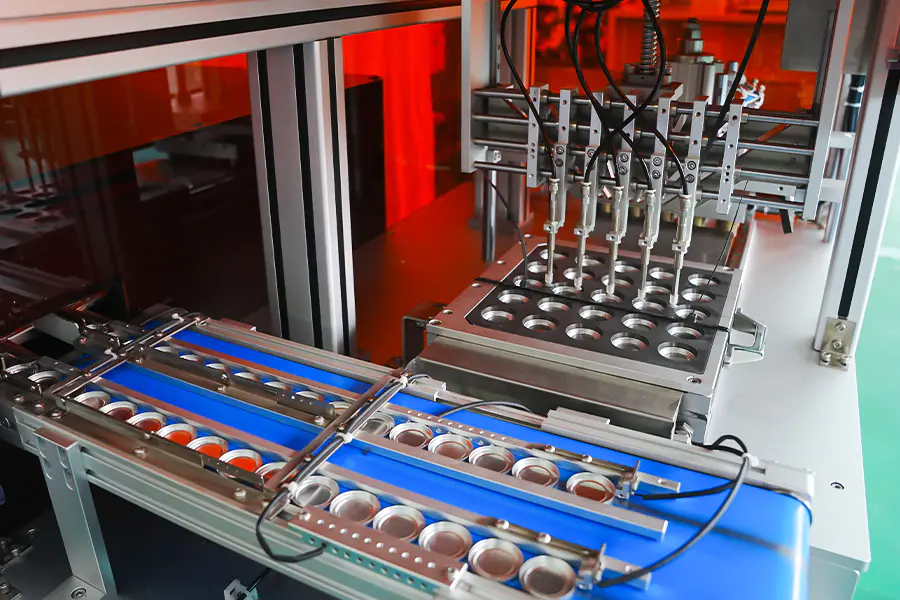
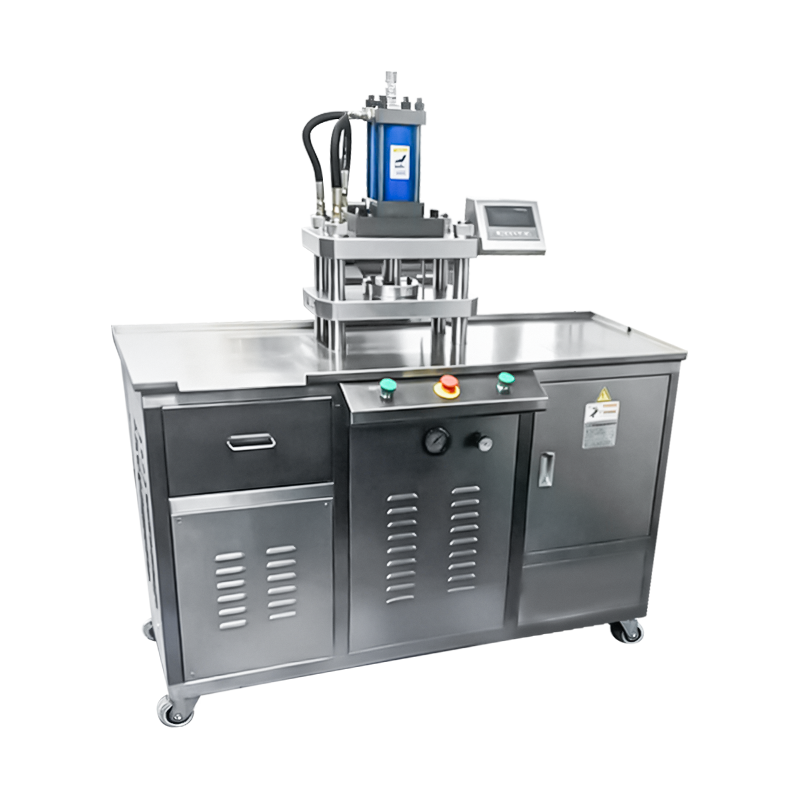
Lisovacia plošina, v ktorej je zhutňovací zdvih generovaný zostavou servomotora a guľôčkovej skrutky, a nie hydraulickým alebo pneumatickým okruhom. Poloha, rýchlosť a sila sa riadia parametrami pohonu, čo umožňuje tvarovanie lisovacieho profilu postupne. Používa sa na zhutňovanie kozmetického prášku, kde sú špecifikované požiadavky na opakovateľnosť cyklu, presnosť sily a dokumentáciu procesu.
Digitálne ovládanie sily
Sila je generovaná krútiacim momentom servopohonu a overená silomerom pod lisovacou doskou, takže hodnota lisovania je definovaná v softvéri a nie nastavením regulátora tlaku.
Opakovateľnosť profilu
Každá fáza lisovacieho profilu je uložená v receptúre a pohon reprodukuje rovnakú pohybovú krivku z cyklu do cyklu bez ohľadu na trvanie výroby.
Spracovanie zberu dát
Poloha, rýchlosť, krútiaci moment a sila sa zaznamenávajú pri pevnej vzorkovacej frekvencii pre každý cyklus a údaje krivky sa ukladajú oproti záznamu o dávke na kontrolu.
Profil lisovania serva
Zdvih je rozdelený do programovateľných etáp, z ktorých každá má svoju vlastnú rýchlosť, polohu a cieľ sily.
1. fáza
PrístupBaran klesá definovanou rýchlosťou do polohy tesne nad povrchom prášku. Rýchlosť nábehu je nastavená vyššia pre krátke časy cyklu a nižšia pre embosované nástroje.
2. fáza
KontaktovaťRýchlosť je znížená v bode kontaktu, aby sa obmedzil dopad na práškové lôžko a zachovala sa geometria okraja panvy na začiatku zhutňovania.
3. fáza
ZhutňovanieSila stúpa na cieľovú hodnotu kontrolovanou rýchlosťou. Gradient zhutnenia sa nastavuje pre každú formuláciu na riadenie distribúcie hustoty v koláči.
4. fáza
PočkaťSila je udržiavaná v rámci tolerančného pásma počas definovaného intervalu, čo umožňuje, aby sa prášková matrica usadila a spojivo prúdilo medzi časticami.
5. fáza
UvoľniteSila sa znižuje postupne a nie okamžite. Postupné uvoľňovanie znižuje tlakový rozdiel medzi razníkom a povrchom koláča.
6. fáza
OdtiahnuťRam sa vráti do hornej polohy nastavenou rýchlosťou, čím sa uvoľní oblasť matrice pre fázu vyhadzovania a ďalší cyklus plnenia.
Pohon a meranie
Komponenty, ktoré určujú presnosť sily a opakovateľnosť cyklu.
Servomotor
AC servomotor dimenzovaný na nepretržité lisovanie. Výstup krútiaceho momentu je mapovaný na prítlačnú silu cez stúpanie guľôčkovej skrutky a pohon drží krútiaci moment v uzavretej slučke počas fázy zadržania.
Guľôčková skrutka a baranidlo
Predpätá guľôčková skrutka prevádza rotáciu na lineárny pohyb s nízkou vôľou. Baranidlo je vedené na lineárnych koľajniciach, aby sa obmedzilo bočné vychýlenie pri zaťažení a aby sa udržalo zarovnanie razníka v rámci tolerancie.
Snímač zaťaženia
Tenzometrický snímač zaťaženia namontovaný pod matricou meria skutočnú lisovaciu silu. Signál sa vzorkuje nepretržite a porovnáva sa s cieľom receptúry počas fáz zhutňovania a udržiavania.
Kódovač polohy
Absolútny enkodér na servomotore poskytuje spätnú väzbu o polohe barana s vysokým rozlíšením. Hodnoty polohy definujú prechody fáz a zaznamenávajú sa s krivkou sily pre každý cyklus.
Technické údaje
Štandardné hodnoty rámu. Rozsah sily, zdvih a nástroje sú definované pre každú aplikáciu.
Aplikované výrobné prípady
Formáty produktov a procesné podmienky vhodné pre lisovanie so servomotorom.
Husté pigmentové výlisky
Formulácie vyžadujúce definovaný gradient zhutňovania ťažia z regulácie úrovne úrovne, ktorá znižuje zakrytie na panviciach s vysokou hustotou.
Viacvrstvové kompakty
Postupné plniace a lisovacie stupne s odlišnými profilmi produkujú dvoj- alebo trojvrstvové koláče s riadenou hustotou medzivrstvy.
Prášková nadácia
Prášky bohaté na spojivo lisované s postupným uvoľňovaním na obmedzenie praskania povrchu a zlepšenie stability okraja panvice.
Reliéfny formát panvy
Reliéf a vzory loga zachované vďaka zníženej rýchlosti kontaktu a kontrolovanému gradientu zhutňovania.
Predlisok na pečenú tortu
Veľkoformátové koláče lisované miernou silou s predĺženým časom zdržania, aby sa dosiahla rovnomerná hustota pred fázou pečenia.
Regulované výrobné linky
Procesné prostredia, kde sa musia uchovávať údaje o sile a polohe za cyklus pre dokumentáciu šarže a kontrolu odchýlok.
Často kladené otázky
Bežné otázky počas hodnotenia a integrácie liniek. Vyberte otázku na rozšírenie odpovede.
Ako sa servolisovanie líši od hydraulického lisovania
Servo lisovanie generuje silu prostredníctvom krútiaceho momentu motora a guľôčkovej skrutky, takže poloha zdvihu a rýchlosť sú riadené priamo pohonom. Hydraulické lisovanie vytvára silu prostredníctvom tlaku tekutiny, ktorý je účinný pri vysokej sile, ale menej presný v polohe. Servolisovanie sa volí tam, kde sa vyžaduje opakovateľnosť profilu a zaznamenávanie údajov na úrovni cyklu.
Je možné zmeniť profil lisovania medzi výrobkami
áno. Každý recept na produkt ukladá svoj vlastný počet fáz, polohy fáz, rýchlosti, ciele sily a časy držania. Recepty sa sťahujú z HMI a zmena nevyžaduje mechanické nastavenie hnacieho ústrojenstva.
Aké údaje sa zaznamenávajú pre každý lisovací cyklus
Sila, poloha, rýchlosť a krútiaci moment pohonu sú vzorkované pri 1 kHz a ukladajú sa na cyklus. Údaje sú prepojené so záznamom o dávke a možno ich exportovať cez OPC UA alebo CSV na kontrolu procesu alebo zákaznícku dokumentáciu.
Je stroj vhodný pre aplikácie s vysokou silou
Štandardný rám pokrýva až 25 ton. Nad týmto rozsahom sa bežne špecifikuje hydraulické lisovanie. Servo lisovanie je zvolené skôr pre presnosť a riadenie procesu než pre maximálnu silovú kapacitu.
Akú údržbu vyžaduje hnacie ústrojenstvo
Mazanie guľôčkovej skrutky sa overuje v definovaných intervaloch, typicky každých 1 000 hodín prevádzky. Lineárne vodiace lišty sa čistia a premazávajú v rovnakých intervaloch. Kalibrácia snímača zaťaženia sa odporúča každých 12 mesiacov a výmena batérie kódovača sa riadi plánom výrobcu pohonu.
Ako sa stroj správa pri prerušení napájania
Pri strate výkonu sa servopohon kontrolovane zastaví a piest drží polohu, kým sa brzda nezapne. Postup obnovy vyžaduje cyklus navádzania pred obnovením výroby. Údaje cyklu pre prerušenú jednotku sú označené v protokole.
Je možné zdieľať nástroje s hydraulickými alebo pneumatickými strojmi
Zdieľanie nástrojov závisí od montážneho rozhrania a rozsahu sily. Tam, kde sa používa rovnaká štandardizovaná doska a rozsah sily pokrýva požadovanú lisovaciu silu, je možné prenášať súpravy nástrojov s dokumentovanými hodnotami vôle.
Čo určuje výstup cyklu na tejto platforme
Výstup cyklu závisí od dĺžky zdvihu, rýchlosti javiska, doby držania a veľkosti panvice. Znížená rýchlosť približovania a predĺžený čas zdržania znižujú výstupnú rýchlosť, zatiaľ čo krátke profily na plytkých panvách vytvárajú vyšší výkon. Skutočné sadzby sa overujú počas akceptačných testov vo výrobe.
Odkaz na odchýlku procesu
Situácie pozorované počas lisovania servomotora a príslušné nápravné opatrenia.
Krivka sily sa odchyľuje od uloženého profilu
Skontrolujte krivku oproti referenčnému profilu v HMI. Skontrolujte posun signálu snímača zaťaženia oproti referenčnému prístroju. Skontrolujte, či je hmotnosť náplne prášku v rámci tolerancie a overte stav mazania guľôčkovej skrutky.
Servopohon hlási preťaženie krútiaceho momentu
Skontrolujte mechanickú prekážku v oblasti matrice a potvrďte, že sa piest voľne pohybuje počas zdvihu. Skontrolujte, či cieľ sily nebol nastavený nad rámec rámca. Skontrolujte, či nie sú guľôčková skrutka a vodiace lišty znečistené alebo či nie sú dostatočne namazané.
Opakovateľnosť polohy sa počas zmeny posúva
Skontrolujte, či funguje chladenie skrine pohonu a či je okolitá teplota v rámci špecifikácií. Skontrolujte vôľu spojky kódovača. Spustite cyklus navádzania a porovnajte hodnoty polohy so záznamom o uvedení do prevádzky.
Čas cyklu prekračuje cieľ receptu
Skontrolujte nastavenia rýchlosti stolíka podľa receptu. Skontrolujte mechanické trenie vo vedení barana a overte, či boli dodržané intervaly mazania. Uistite sa, že pohon nie je počas fázy zhutňovania v režime obmedzenia krútiaceho momentu.
Okraje panvice po zhutnení praskajú
Znížte gradient zhutňovania v postihnutej fáze, aby ste spomalili nárast sily. Predĺžte čas zdržania o 0,5 až 1 sekundu. Overte vôľu razidla a matrice a potvrďte, že obsah vlhkosti prášku zostáva v odporúčanom pásme.
V denníku dávok chýbajú údaje o cykle
Skontrolujte komunikačné spojenie medzi PLC a systémom zaznamenávania údajov. Skontrolujte úložný priestor na zapisovacom zariadení. Potvrďte, že počítadlo cyklov nebolo vynulované, a skontrolujte, či sú hodiny PLC synchronizované so sieťou závodu.
Poznámky k integrácii
Faktory, ktoré ovplyvňujú inštaláciu, nástroje a dlhodobý výkon.
Kvalita napájania
Servopohon ťaží zo stabilného napájania s nízkym harmonickým skreslením. Tam, kde napájanie zariadenia nesie významné odchýlky, sa odporúča použiť sieťový reaktor alebo aktívny filter na ochranu elektroniky pohonu.
Podlaha a vibrácie
Stroj vyžaduje rovnú podlahu s kotviacimi bodmi podľa inštalačného výkresu. Izolačné podložky znižujú prenos reakčnej sily do okolitého zariadenia a zlepšujú stabilitu polohy.
Chladenie skrine
Skriňa pohonu je chladená vzduchom a vyžaduje voľný priestor pre prúdenie vzduchu okolo krytu. Teplota okolia na vstupe do skrine by mala zostať v rámci špecifikácií pohonu počas celej zmeny.
Sieť a dáta
Ovládač podporuje export OPC UA a CSV. Konfigurácia siete je definovaná počas uvádzania do prevádzky tak, aby zodpovedala architektúre MES závodu alebo historickej architektúre, s identifikátormi šarží namapovanými do výrobných záznamov.