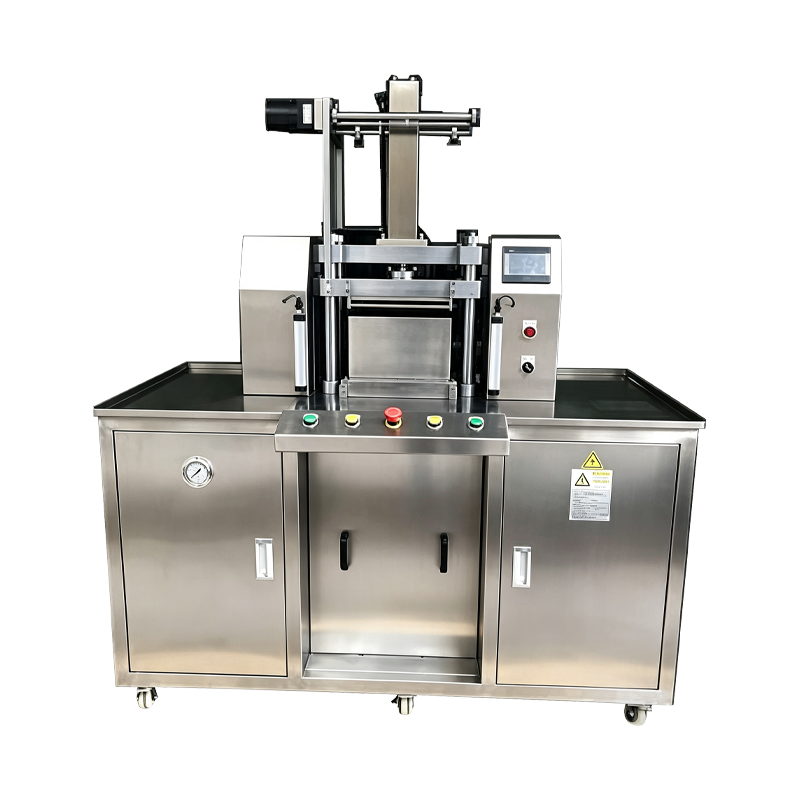
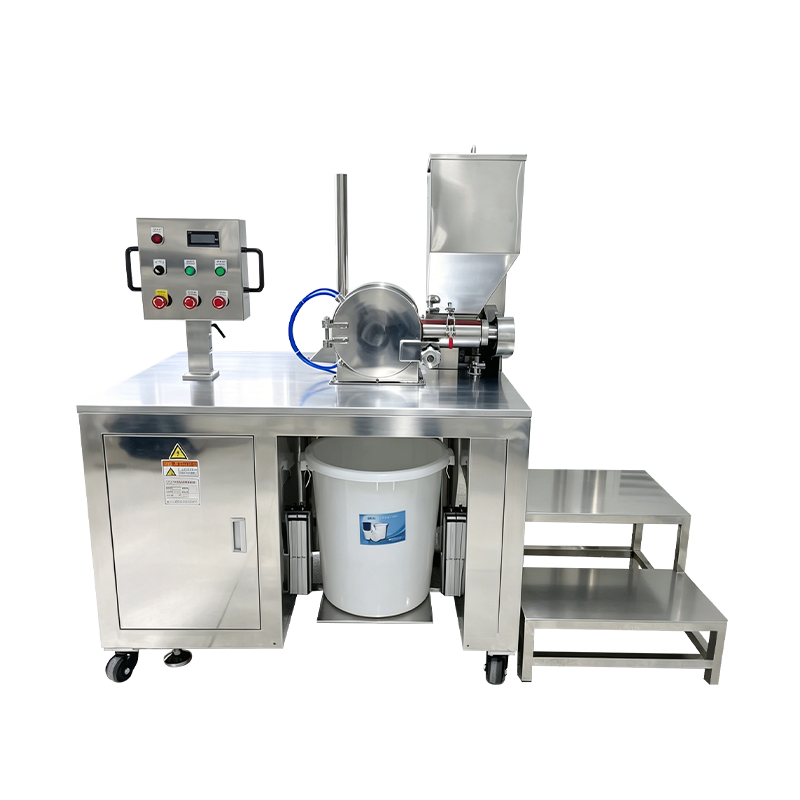
Pneumatický lis na kozmetický prášok
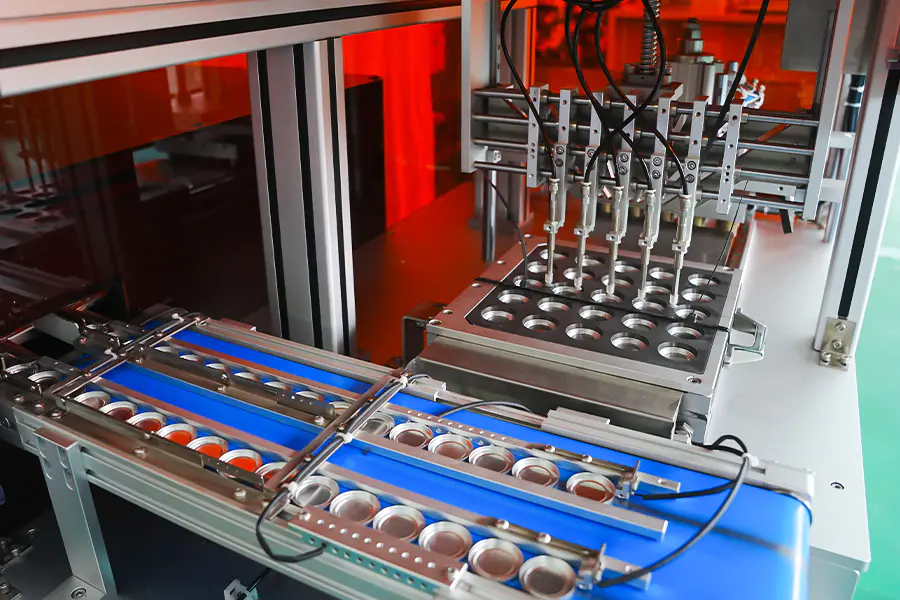
Vzduchom poháňaná lisovacia platforma na zhutňovanie sypkého kozmetického prášku do pevných foriem a koláčov. Pneumatický okruh aplikuje silu prostredníctvom riadeného zdvihu valca, čím poskytuje rýchle časy cyklov a nízke tepelné zaťaženie prášku. Aplikuje sa na očné tiene, lícenku, zvýrazňovač a svetlý púdrový základ, kde sú potrebné krátke doby držania a čisté uvoľnenie.
Prečo pneumatické ovládanie
Charakteristiky procesu, ktoré určujú, kde sa v kozmetickej výrobe používa lisovanie poháňané vzduchom.
Krátky čas cyklu
Valec dosiahne pracovný tlak v krátkom intervale zdvihu, čo umožňuje vyššiu rýchlosť cyklov ako hydraulické ovládanie na formátoch s plytkou panvou.
Nízka tepelná záťaž
Lisovanie poháňané vzduchom zavádza minimálne teplo do oblasti matrice, čo vyhovuje formuláciám so spojivami s nízkou teplotou topenia alebo pigmentmi citlivými na teplo.
Čisté správanie pri uvoľnení
Rýchle uvoľnenie tlaku na konci zdvihu znižuje sanie medzi horným razníkom a povrchom prášku, čím sa znižuje prilepenie a naberanie panvice.
Jednoduché ovládanie tlaku
Sila sa nastavuje pomocou proporcionálneho regulátora vzduchu a pracovný tlak sa zobrazuje priamo na HMI pre každý recept.
Znížený rozsah údržby
Komponenty vzduchového okruhu vyžadujú menej častú údržbu ako hydraulické ekvivalenty a nie je tu žiadny olejový zásobník ani okruh teploty oleja, ktoré by bolo potrebné riadiť.
Flexibilita integrácie linky
Pneumatické jednotky môžu byť umiestnené v blízkosti plniaceho zariadenia bez toho, aby museli viesť hydraulické vedenia cez výrobnú podlahu.
Prehľad pneumatického okruhu
Zostavy, ktoré určujú presnosť sily, čas odozvy a opakovateľnosť procesu.
Jednotka na prípravu vzduchu
Zostava filtra, regulátora a maznice upravuje privádzaný vzduch predtým, ako vstúpi do ventilového potrubia. Filtrácia odstraňuje častice a vlhkosť, regulátor nastavuje pracovný tlak a maznica dodáva riadenú olejovú hmlu do tesnení valca.
Banka proporcionálnych ventilov
Proporcionálne smerové ventily riadia vysúvací a zasúvací pohyb lisovacieho valca. Odozva ventilu je monitorovaná riadiacim systémom a tlaková spätná väzba z prevodníka sa používa na udržanie nastavenej sily počas zhutňovacieho zdvihu.
Lisovanie valca
Dvojčinný valec s vedenou tyčou a odpružením na oboch koncoch zdvihu. Tlmenie obmedzuje náraz v momente kontaktu s povrchom prášku, čo pomáha zachovať okraje panvice na reliéfnych nástrojoch.
Force Feedback Loop
Silomer namontovaný pod matricou meria skutočnú lisovaciu silu a dodáva hodnotu späť do PLC. Regulátor nastavuje proporcionálne otvorenie ventilu tak, aby sa sila udržala v definovanom tolerančnom pásme počas fázy pozastavenia.
Bezpečnostný výfukový okruh
Pri otvorení krytu alebo núdzovom zastavení vypúšťací ventil odvzdušní tlak z fľaše do atmosféry v krátkom intervale. Valec nemôže udržať záťaž, keď je bezpečnostný okruh otvorený a stroj sa vráti do bezpečného stavu.
Technické údaje
Štandardné hodnoty rámu. Rozsah sily a nástroje sú definované podľa projektovej špecifikácie.
Aplikované formáty produktov
Typy prášku a formáty panvíc, ktoré vyhovujú správaniu pneumatického lisovania.
Lisované očné tiene
Štandardné a veľkoformátové misky na očné tiene, kde krátke časy držania vytvárajú koláče s čistými okrajmi a jednotným povrchom.
Lícenka a zvýrazňovač
Klenuté a ploché lisované formáty vyžadujúce nízky tepelný príkon počas zhutňovania, aby sa zachovala trblietavá orientácia častíc.
Svetlý práškový základ
Základ s nižšou hustotou sa zhutňuje, kde pneumatické lisovanie zabraňuje nadmernému zhutňovaniu a zachováva roztierateľnosť prášku.
Panvice veľkosti vzorky
Malé panvice a reklamné formáty lisované pri zníženej sile s krátkymi dobami cyklu na skúšobnú výrobu a výrobu vzoriek.
Panvice s reliéfnym povrchom
Panvice s reliéfom loga alebo vzoru lisované s výplňou umožňujúcou ochranu jemných detailov na prednej strane dierovača.
Jednotky palety viacerých odtieňov
Jednotlivé misky na zostavenie palety, kde sa vyžaduje konzistentná výška misky a povrchová úprava v rámci skupín tienidiel.
Často kladené otázky
Operatívne otázky vznesené počas hodnotenia a integrácie. Vyberte otázku na rozšírenie odpovede.
Aký je rozdiel medzi pneumatickým a hydraulickým lisovaním kozmetického prášku
Pneumatické lisovanie aplikuje silu prostredníctvom stlačeného vzduchu a vyhovuje kratším časom zdržania, nižším rozsahom sily a formuláciám citlivým na teplo. Hydraulické lisovanie poskytuje vyššiu silu s dlhšími časmi držania a je vhodné pre husté koláče a väčšie formáty foriem. Voľba závisí od cieľovej tvrdosti koláča, veľkosti formy a správania pri formulácii.
Ako sa riadi lisovacia sila počas cyklu
Snímač zaťaženia pod matricou meria skutočnú silu a odosiela hodnotu do PLC. PLC to porovná s nastavenou hodnotou receptu a upraví otvorenie proporcionálneho ventilu tak, aby udržal silu v rámci tolerančného pásma počas fázy pozastavenia.
Môže stroj lisovať formulácie s vysokým obsahom spojiva
Áno, za predpokladu, že cieľová tvrdosť koláča je v rozsahu pneumatickej sily. Formulácie s vysokým obsahom spojiva majú tendenciu profitovať z nízkeho tepelného príkonu lisovania poháňaného vzduchom, ale nastavenie tlakovej krivky by sa malo prispôsobiť pre každú formuláciu, aby sa predišlo nadmernému zhutneniu.
Aká kvalita vzduchu je potrebná pre stabilnú prevádzku
Privádzaný vzduch by mal byť suchý a filtrovaný, aby sa odstránili častice a vlhkosť. Vyžaduje sa pracovný tlak 0,6 až 0,8 MPa. Kvalita vzduchu pod touto špecifikáciou ovplyvňuje opakovateľnosť sily a môže skrátiť životnosť tesnení ventilov a valcov.
Ako často vzduchový okruh vyžaduje údržbu
Odporúčané intervaly zahŕňajú výmenu filtračnej vložky každých 1 000 hodín, doplnenie maznice podľa priezoru, kontrolu proporcionálneho ventilu každých 3 000 hodín a úplnú výmenu súpravy tesnení na valci každých 8 000 až 10 000 hodín v závislosti od počtu cyklov.
Je lis vhodný do prostredia čistých priestorov
Stroj môže byť vybavený povrchmi z nehrdzavejúcej ocele, uzavretým výfukovým potrubím a potravinárskymi mazivami pre inštaláciu v čistých priestoroch alebo v kontrolovanom prostredí. Pneumatický okruh odvádza vzduch z lisovacej zóny, aby sa obmedzil rozptyl častíc.
Čo určuje výkon cyklu na tomto stroji
Výstup cyklu závisí od času zdržania, dĺžky zdvihu valca, času plnenia a veľkosti panvice. Kratšie časy držania a plytké panvice poskytujú vyšší výkon, zatiaľ čo hlboké panvice a dlhšie časy držania znižujú jednotky za hodinu. Skutočný výstup je overený počas akceptačných testov vo výrobe.
Pneumatické a hydraulické jednotky môžu zdieľať nástroje
Kompatibilita nástrojov závisí od montážneho rozhrania a rozsahu sily. Keď oba stroje používajú rovnakú štandardizovanú platňu a rozsah sily pneumatickej jednotky pokrýva požadovanú lisovaciu silu, sady nástrojov možno zdieľať medzi platformami s dokumentovanými hodnotami vôle.
Odkaz na odchýlku procesu
Situácie pozorované počas pneumatického lisovania a zodpovedajúce nápravné opatrenia.
Silové čítanie počas držania kolíše
Skontrolujte, či jednotka na prípravu vzduchu neprenáša vlhkosť a uistite sa, že filtračný prvok nie je nasýtený. Skontrolujte odozvu proporcionálneho ventilu a overte signál snímača zaťaženia oproti referenčnému prístroju. Skontrolujte, či tlak privádzaného vzduchu zostáva počas cyklu stabilný.
Povrch koláča má dojem punchu
Zvýšte odpruženie na kontaktnom konci zdvihu, aby ste spomalili priblíženie úderu. Znížte hodnotu rýchlosti rozšírenia v recepte. Uistite sa, že horná strana razníka je čistá a bez nánosov prášku, čo mení efektívny kontaktný profil.
Čas cyklu je dlhší, ako je cieľ receptu
Skontrolujte prietok vzduchu na vstupe stroja a potvrďte, že spĺňa špecifikáciu spotreby. Skontrolujte tlmič výfuku, či nie je upchatý. Overte čas odozvy ventilu podľa záznamu o údržbe a v prípade potreby upravte rýchlosť zaťahovania.
Panvica sa prilepí na horný razník
Skráťte čas zdržania a znížte prítlačnú silu o 10 až 15 percent. Vyleštite povrch razníka a skontrolujte, či uhol uvoľnenia zodpovedá špecifikácii nástroja. Uistite sa, že obsah vlhkosti prášku je v rámci odporúčaného pásma 1 až 3 percentá.
Únik vzduchu počuteľný v blízkosti valca
Skontrolujte opotrebovanie tesnenia ojnice a piestu. Skontrolujte, či je upevnenie valca bezpečné a skontrolujte armatúry na oboch portoch. Ak únik pokračuje aj po výmene tesnenia, skontrolujte dieru valca, či nie je ryhovaná, a v prípade potreby valec vymeňte.
Sila nedosahuje nastavenú hodnotu receptu
Potvrďte, že nastavenie regulátora zodpovedá hodnote receptu. Skontrolujte pokles tlaku v jednotke na prípravu vzduchu a v potrubí ventilu. Overte, či sa veľkosť vŕtania valca zhoduje s inštalovanou špecifikáciou a skontrolujte vnútorné netesnosti za tesnením piestu.
Poznámky k integrácii
Faktory, ktoré ovplyvňujú inštaláciu, služby a dlhodobú prevádzku.
Požiadavky na prívod vzduchu
Odporúča sa vyhradené vedenie vzduchu s filtráciou a sušením proti prúdu. Tlak na vstupe stroja musí počas cyklu zostať v rozmedzí 0,6 až 0,8 MPa a odporúča sa použiť vyhradený regulátor na stroji.
Podlaha a montáž
Stroj vyžaduje rovnú podlahu s kotviacimi bodmi uvedenými v inštalačnom výkrese. Izolácia vibrácií sa odporúča tam, kde lis zdieľa podlahu s iným výrobným zariadením.
Riadenie hluku
Tlmiče výfuku a nastavenia tlmenia udržujú prevádzkový hluk pod 75 dB na mieste obsluhy. Vo výrobných halách sa bežne nevyžaduje dodatočná akustická úprava.
Plánovanie údržby
Odporúčané intervaly zahŕňajú výmenu filtračnej vložky každých 1 000 hodín, kontrolu ventilu každých 3 000 hodín a výmenu súpravy tesnení na základe počtu cyklov. Záznamy sa uchovávajú spolu s denníkom údržby stroja.