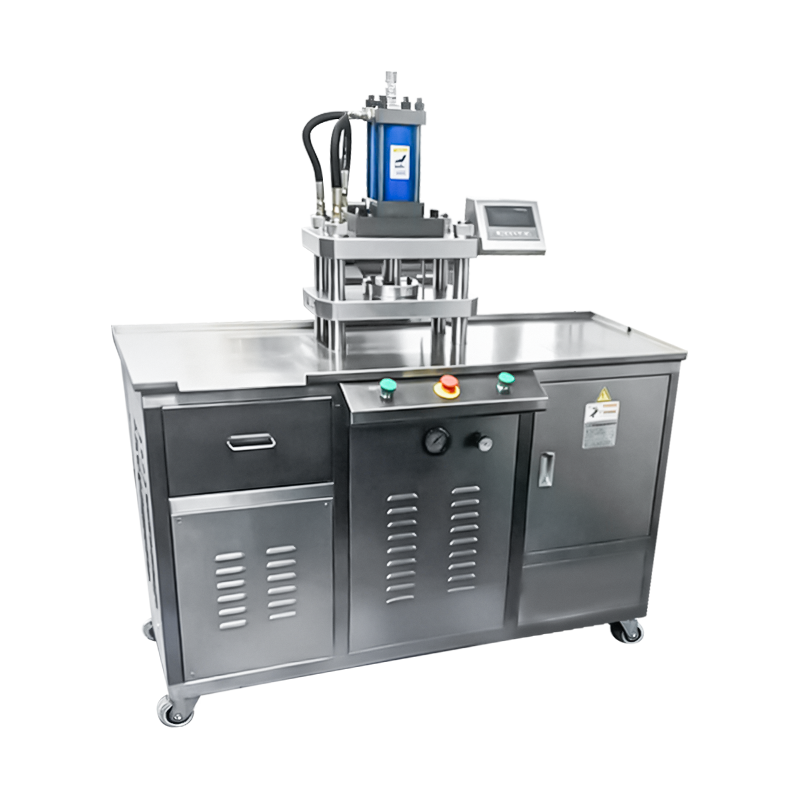
V kozmetickom OEM závode v Guangzhou bolo 12 percent lisovaných práškových výliskov odmietnutých pre odlupovanie okrajov a škvrnitú farbu. Podnosy pri dvierkach rúry skončili sušenie za 90 minút, zatiaľ čo podnosy v zadnej časti tej istej šarže trvalo 140 minút. Táto nerovnováha je jasným varovným signálom nekontrolovaného štádia sušenia a presne to je problém, ktorý cirkulačné sušiace pece riešia na automatizovaných linkách lisovaného prášku.
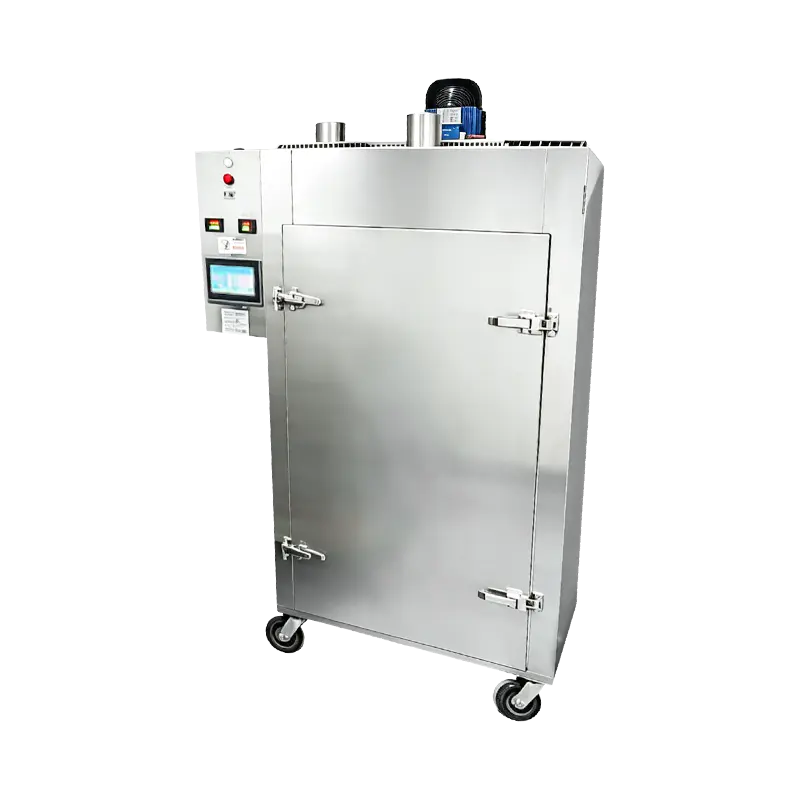
Cirkulačná sušiaca pec je jednotka tepelného spracovania s núteným obehom vzduchu, ktorá nepretržite recirkuluje upravený vzduch cez sušiacu komoru, aby udržala rovnomernú teplotu a vlhkosť v každej polohe podnosu.
Čo je to cirkulačná sušiaca pec a prečo ju potrebuje lisovaný prášok?
Cirkulačná sušiaca pec je jednotka tepelného spracovania s núteným obehom vzduchu, ktorá nepretržite recirkuluje upravený vzduch cez sušiacu komoru, pričom udržiava teplotné rozdiely medzi podnosmi v rozmedzí približne 2 až 3 stupňov Celzia. Keď čerstvo vylisované práškové výlisky opustia lisovaciu stanicu, stále obsahujú zvyškové rozpúšťadlo alebo vlhkosť, ktoré musia byť odstránené pred tým, ako sa nádoby môžu označiť a zabaliť. Statické teplovzdušné rúry sa spoliehajú na prirodzenú konvekciu, ktorá vytvára horúce zóny v blízkosti vykurovacích telies a studené zóny v blízkosti dvierok a výfuku. Cirkulačná sušiaca pec využíva motorizované obežné kolesá a zvádzanú dráhu vzduchu na rovnomerné pretláčanie upraveného vzduchu cez každý podnos, vďaka čomu je rýchlosť sušenia predvídateľná po dávke.
Statické teplovzdušné pece verzus cirkulačné sušiace pece naprieč kľúčovými parametrami spracovania. | Parameter | Statická teplovzdušná rúra | Cirkulačná sušiaca pec |
| Teplota rozložená na podnosoch | 8 až 12 stupňov Celzia | 2 až 3 stupne Celzia |
| Rozdiel v čase schnutia medzi podnosmi | 30 až 50 percent | 5 až 10 percent |
| Pohyb vzduchu | Iba prirodzená konvekcia | Nútená, potrubná recirkulácia |
| Rozdiel vlhkosti medzi podnosmi | Až 2,0 percenta | Pod 0,5 percenta |
Každých 5 stupňov Celzia nárastu teploty medzi podnosmi sa premieta do merateľných rozdielov v toku spojiva, povrchovej úprave a konečnej kompaktnej tvrdosti.
Rovnomerná distribúcia vlhkosti začína núteným vzduchom, nie samotným teplom
Cirkulačné sušiace pece odstraňujú vlhkosť z lisovaného prášku rovnomernou rýchlosťou, pretože nútený vzduch dosahuje vrch, spodok a okraje každej panvice rovnakou rýchlosťou a teplotou. V lisovanom práškovom výlisku sa tekutá fáza, ktorá nesie spojivo, pigment a plnivo, musí rovnomerne odparovať. Keď povrch schne rýchlejšie ako vnútro, vytvorí sa koža a zachytí pod ňou rozpúšťadlo, čím sa vytvárajú krátery alebo mäkké jadrá, ktoré sa zrútia počas záverečnej kontroly. Nútená cirkulácia porušuje statickú hraničnú vrstvu nad práškovým lôžkom a urýchľuje odparovanie v mikroskopickom meradle, takže každý výlisok má konzistentnú tvrdosť od stredu až po okraj.
Statické správanie pece
- Horúci vzduch stúpa a bazény v blízkosti hornej časti komory
- Misky na dverách zostávajú o niekoľko stupňov chladnejšie
- Povrchová úprava zachytí rozpúšťadlo pod práškovým lôžkom
- Rozptyl vlhkosti v šarži dosahuje 2 percentá
Správanie cirkulačnej pece
- Odvádzaný vzduch sa dostane do každého zásobníka rovnakou rýchlosťou
- Celá komora zostáva v pásme 2 až 3 stupňov Celzia
- Odparovanie prebieha rovnomerne naprieč práškovým lôžkom
- Rozptyl vlhkosti v rámci šarže zostáva pod 0,5 percenta
Rozdiel vlhkosti medzi podnosmi pod 0,5 percenta je prevádzkovým cieľom. Statické pece bežne bežia na štvornásobnej úrovni.
Aktivácia spojiva závisí od predvídateľných teplotných gradientov
Lisované práškové spojivá, vrátane stearanu horečnatého, stearanu zinočnatého a skvalánu, sa úplne a rovnomerne aktivujú iba vtedy, keď každý plech v rúre zažije rovnaký profil ohrevu. Keď teplota stúpa, častice spojiva zmäknú a rozšíria sa po časticiach pigmentu a plniva, čím sa vytvorí film, ktorý počas lisovania spojí výlisky. Podnosy, ktoré bežia za tepla, pretavia svoje spojivá a vytvárajú krehké výlisky. Podnosy, ktoré bežia za studena, nechávajú spojivá nedostatočne aktivované a vytvárajú kriedové povrchy, ktoré sa drobia pod miernym tlakom. Úzke teplotné pásmo cirkulačnej sušiacej pece umožňuje výrobným tímom nastaviť jednu cieľovú teplotu podnosu a veriť, že celá dávka ju dosiahne v priebehu niekoľkých minút.
- Pod optimálnym pásmom: neúplný film spojiva, práškový povrch, nízka kompaktná pevnosť
- Vo vnútri optimálneho pásma: rovnomerná tvorba filmu, maximálna pevnosť v tlaku, hladký povrch
- Nad optimálnym pásmom: migrácia spojiva na povrch, lepkavé povrchy, krehké okraje
Dôsledná aktivácia spojiva je rozdiel medzi lisovanou práškovou panvicou, ktorá prežije medzinárodnú prepravu, a tou, ktorá sa spotrebiteľovi rozpadne v ruke.
Merateľné zníženie defektov pri praskaní, štiepaní a škvrnitosti
Výrobcovia, ktorí nahrádzajú statické pece cirkulačnými sušiacimi pecami, hlásia 20 až 30-percentné zníženie celkových defektov lisovaného prášku, s najväčšími prírastkami v praskaní okrajov a farebnom melírovaní. Mechanizmus je jednoduchý: keď je vlhkosť vytiahnutá rovnomerne a spojivá tuhnú predvídateľne, chyby, ktoré vznikajú v štádiu sušenia, väčšinou zmiznú. Praskanie okrajov klesá, pretože okraj panvice už nie je suchší alebo mokrejší ako stred. Škvrnitosť zmizne, pretože žiadny pigment nevyschne rýchlejšie ako jeho sused; rovnomerné prúdenie vzduchu zabraňuje oddeleniu farieb, ktoré spôsobuje nerovnomerné odparovanie.
Miera defektov na linke lisovaného prášku: statická pec verzus cirkulačná sušiaca pec
Statická teplovzdušná rúra Cirkulačná sušiaca pec
Trhanie hrán 8% 2,5 %
Farebné melírovanie 5% 1,5 %
Povrchové krátery 3,5 % 1%
Celkový počet odmietnutí 12 % 4%
V zdokumentovaných výrobných skúškach OEM klesla po prechode celkový počet zmetkov z 12 percent na 4 percentá, čo predstavuje zníženie odpadu o dve tretiny.
Energetická účinnosť a kratšie cykly znižujú náklady na dávku
Pretože cirkulačné sušiace pece opätovne využívajú ohriaty vzduch namiesto toho, aby ho odvádzali do miestnosti, spotrebujú o 20 až 35 percent menej energie a skrátia čas sušenia o 15 až 40 percent. Recirkulačná dráha vracia teplý, suchý vzduch k ohrievacím telesám, takže rúra vykonáva rovnakú prácu so zlomkom energetického príkonu pri jednopriechodnom dizajne. Zároveň manažéri závodu už nemusia držať dávku, kým nevyschne najpomalšia tácka. Celkový cyklus sušenia sa skráti a linka s 20 000 výliskami za zmenu získa dodatočnú kapacitu bez toho, aby zaberala ďalší štvorcový meter podlahovej plochy.
20 až 35 % nižšia spotreba energie na dávku
15 až 40 % kratšie cykly sušenia
5 až 10 % rozdiel v čase sušenia medzi podnosmi
20 % extra kapacita linky za zmenu
25-percentné skrátenie času cyklu sušenia pridáva zhruba jednu celú dávku lisovaných práškových výliskov k osemhodinovej zmene bez ďalšej práce.
Ako špecifikovať cirkulačnú sušiareň pre lisovaný prášok
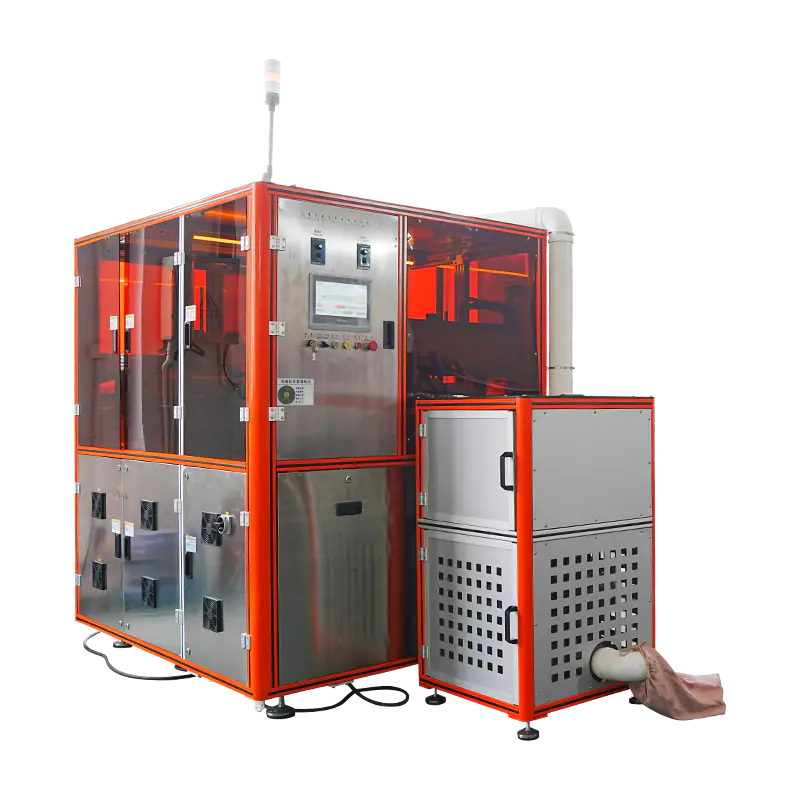
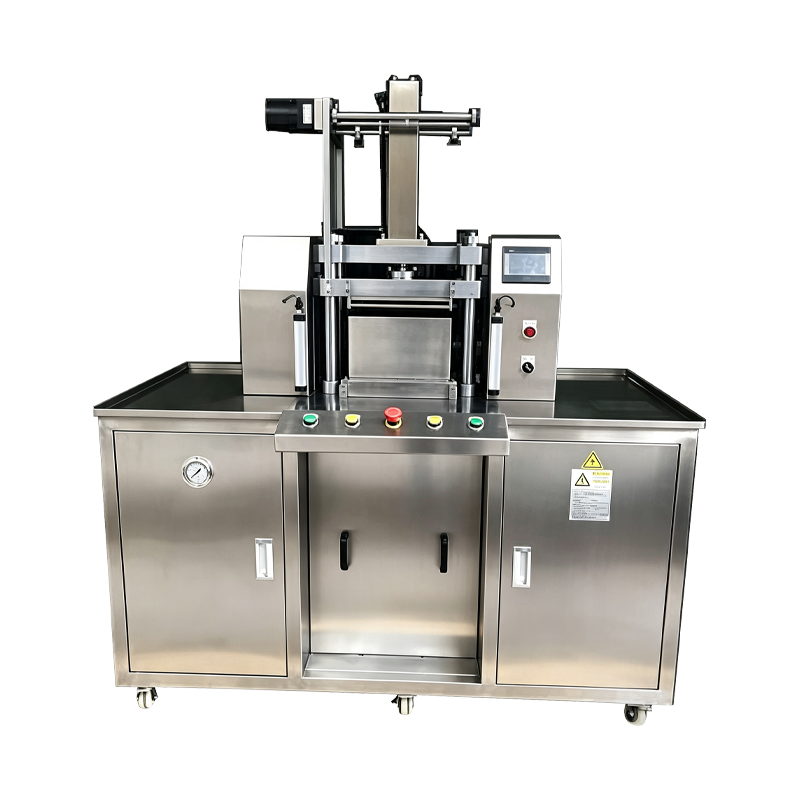
Pri hodnotení cirkulačnej sušiacej pece pre linku lisovaného prášku by technické tímy mali uprednostniť štyri špecifikácie: objem vzduchu na objem komory, rovnomernosť teploty, hustotu naplnenia podnosu a programovateľné profily sušenia. Dodávatelia ako Shanghai Qimeida Machinery Technology Co., Ltd. stavajú plne automatizované linky na lisovanie prášku a bežne prispôsobujú cirkulačné sušiace pece zákazníckym receptúram, veľkostiam podnosov a cieľom posunu výkonu. Praktický proces špecifikácie pozostáva zo štyroch krokov.
- Zmerajte aktuálnu odchýlku šarže. Zaznamenajte teploty plechu na viacerých miestach vo vašej existujúcej rúre aspoň na jeden celý týždeň výroby.
- Definujte cieľovú vlhkosť. Vlhkosť podávania prášku, zloženie spojiva a hĺbka panvice určujú krivku sušenia, ktorú musí pec dodržiavať.
- Prispôsobte prietok vzduchu geometrii panvice. Uistite sa, že usporiadanie potrubia smeruje vzduch cez povrch panvice a nie po obvode komory.
- Vyžadovať programovateľné viacstupňové profily. Stupne stupňovania, udržiavania a chladenia chránia pigmenty a spojivá citlivé na teplo pred tepelným šokom.
Správne špecifikovaná cirkulačná sušiareň zvyčajne spláca svoje kapitálové náklady prostredníctvom samotnej redukcie defektov v priebehu 12 až 18 mesiacov na dvojzmennej linke.
Často kladené otázky o cirkulačných sušiarňach
Q1. Ako dlho zvyčajne trvá sušenie lisovaných práškových výliskov v cirkulačnej sušiarni?
Typické sušiace cykly sa pohybujú od 60 do 180 minút v závislosti od hĺbky misky, hustoty pigmentu a formulácie spojiva. Cirkulačné sušiace pece skrátia tento čas o 15 až 40 percent v porovnaní so statickými pecami, pretože pohybujúci sa vzduch odstraňuje vlhkosť z povrchu prášku oveľa rýchlejšie ako prirodzená konvekcia.
Q2. Môže jedna cirkulačná sušiaca pec zvládnuť rôzne práškové formulácie?
Áno, za predpokladu, že rúra má programovateľný ovládač s viacstupňovými profilmi sušenia. Sypký prášok s vysokým obsahom pigmentu môže vyžadovať pomalý prechod pri nízkej teplote, zatiaľ čo výlisky na báze vosku tolerujú vyššiu udržiavaciu teplotu. Tá istá rúra môže vykonávať oba profily postupne v rôznych dávkach.
Q3. Aká je optimálna teplota sušenia lisovaného prášku?
Väčšina lisovaných práškových receptúr schne najlepšie medzi 55 a 75 stupňami Celzia. Vyššie teploty rozpúšťajú spojivá a spôsobujú migráciu pigmentu; nižšie teploty zanechávajú zvyškové rozpúšťadlo, ktoré kompakt oslabuje. Presné optimum závisí od spojivového systému vo vzorci.
Q4. Ako sa porovnáva cirkulačná sušiaca pec s vákuovým sušením lisovaného prášku?
Vákuové sušenie vyhovuje receptúram citlivým na rozpúšťadlá, ale prináša vyššie investičné náklady a pomalší obrat šarží. Pre štandardné lisované prášky mastenca, pigmentu a spojiva poskytuje cirkulačné sušenie ekvivalentnú konečnú kvalitu pri približne polovičných nákladoch na zariadenie a s rýchlejšími cyklami.
Všetky údaje v tomto článku sú údaje o výrobnej linke z OEM zariadení na lisovaný prášok; presné výsledky závisia od formulácie, naplnenia podnosu a okolitých podmienok.