Automatický lis na prášok základov
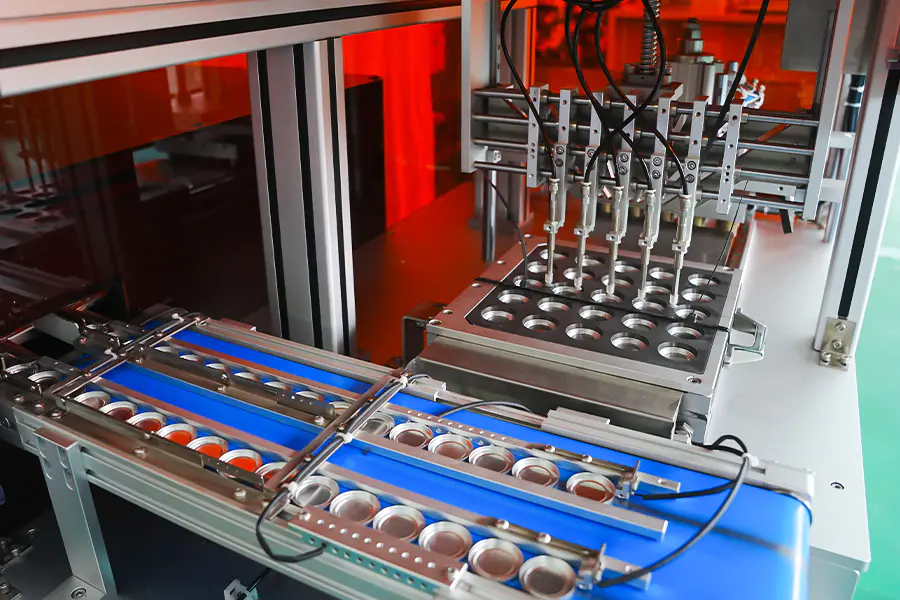
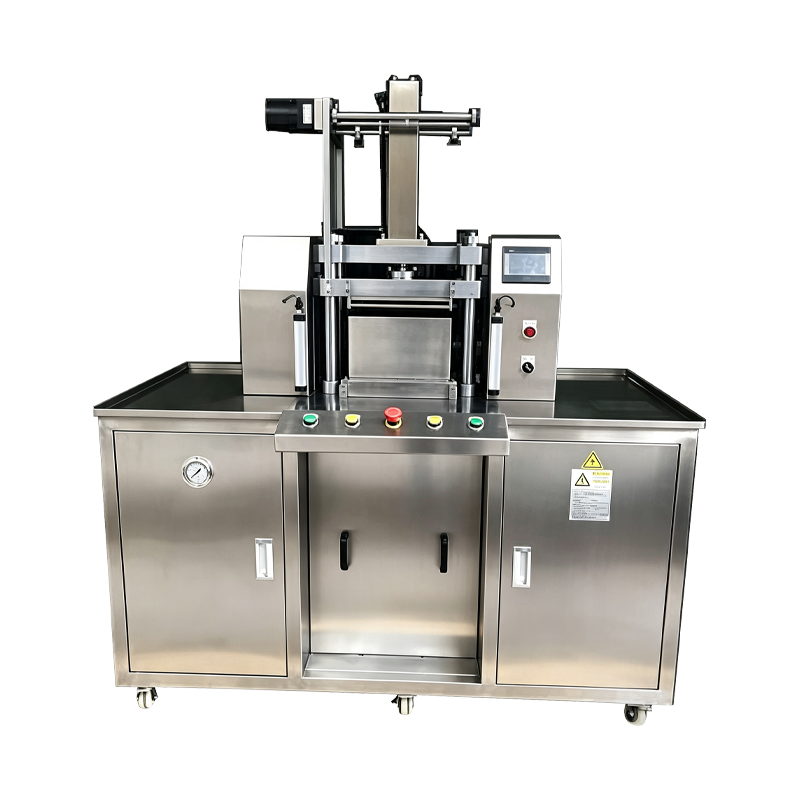
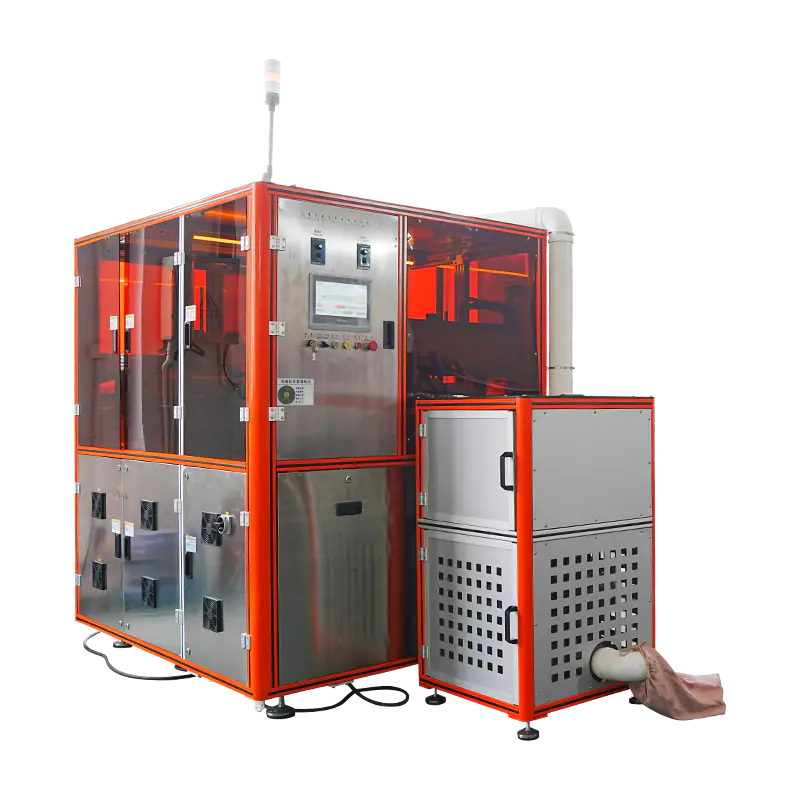
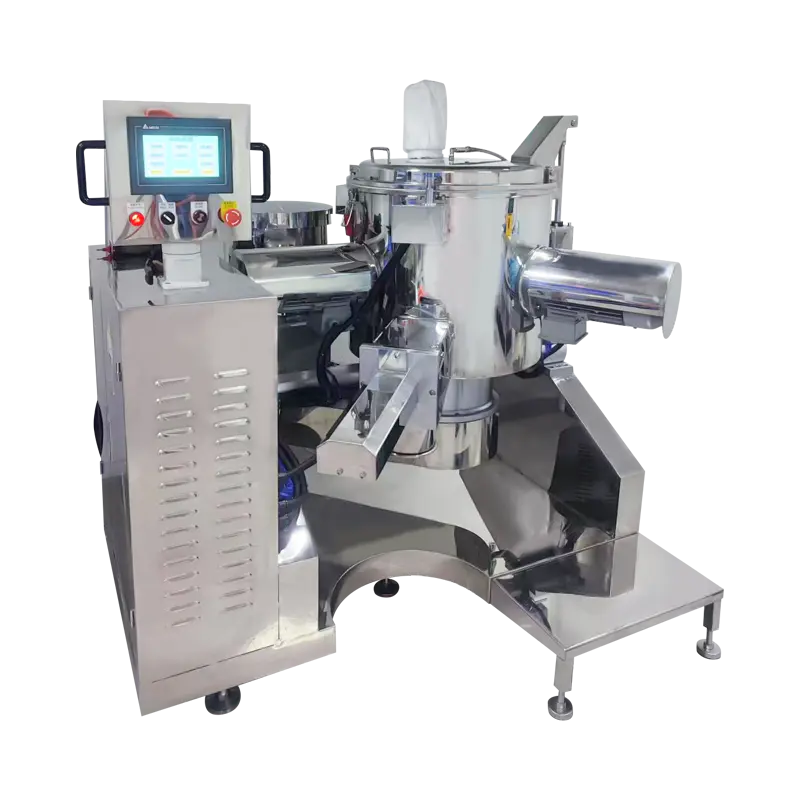
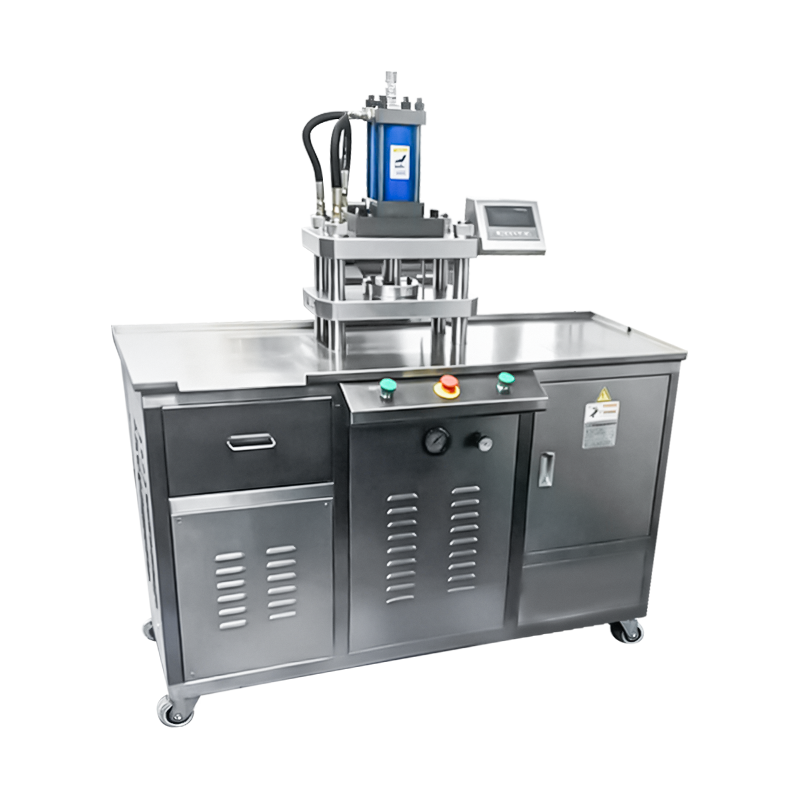
Lisovacia platforma konfigurovaná pre práškové základové misky a lisované základové výlisky. Stroj automatizuje prísun do misky, dávkovanie prášku, konsolidáciu lôžka, zhutňovanie a vyhadzovanie v nepretržitom cykle s riadením hmotnosti náplne, lisovacej sily, času zotrvania a rýchlosti cyklu riadeným receptom. Každý cyklus sa zaznamenáva oproti výrobnej dávke s údajmi o sile a polohe, ktoré sú k dispozícii na kontrolu.
Zhutňovanie s vysokou hustotou
Práškový základ vyžaduje vytrvalú silu na dosiahnutie cieľovej tvrdosti koláča. Lis udržuje silu cez predĺžený zádržný stupeň, čo umožňuje spojivu pretekať cez práškovú matricu.
Ovládanie plochého povrchu
Horná rovinnosť dierovača a rýchlosť približovania sú nastavené podľa receptúry, aby sa vytvoril konzistentný povrch panvice bez stôp po stlačení alebo lokalizovaných zmien hustoty.
Integrita okrajov
Gradient zhutnenia a rýchlosť uvoľňovania sú prispôsobené pre každú formuláciu, aby sa obmedzilo odlupovanie hrán na práškových základových miskách po vyvrhnutí.
Cyklický zber dát
Sila, poloha a čas zotrvania sa zaznamenávajú na misku a sú prepojené so záznamom o dávke na preskúmanie procesu a analýzu odchýlok.
Architektúra systému
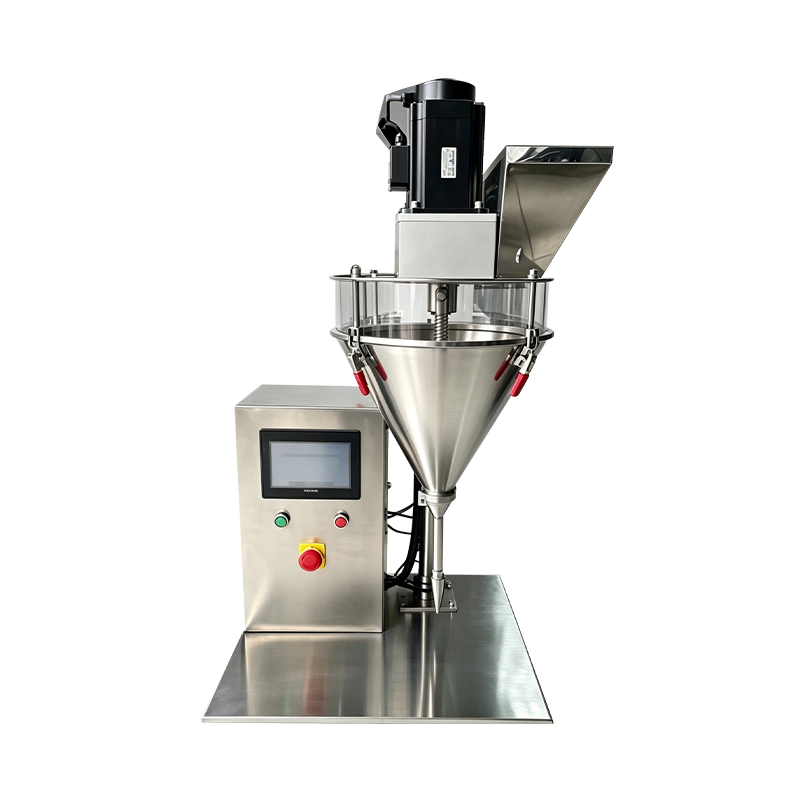
Dávkovacia stanica
Servo šnek s volumetrickou náplňou. Prášok sa dávkuje na hmotnosť podľa receptúry a overí sa inline kontrolnou váhou pred posunom misky.
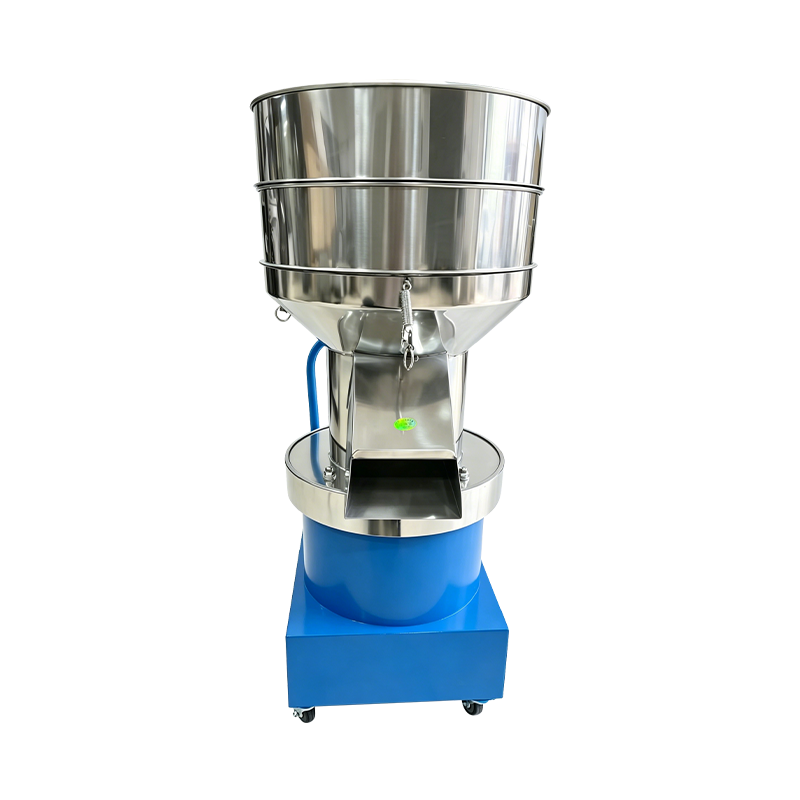
Nivelačná stanica
Stierací nôž a riadené vibrácie spevňujú práškové lôžko, čím sa znižujú odchýlky výšky náplne pred zhutnením.
Lisovacia stanica
Horné a spodné razníky so servo alebo hydraulickým ovládaním. Sila, rýchlosť približovania a čas zdržania sa nastavujú podľa receptu.
Vyhadzovacia stanica
Pneumatický alebo servo poháňaný vyhadzovač zdvíha lisovanú panvicu z matrice. Zdvih je nastavený tak, aby zodpovedal hĺbke panvy a je overený po výmene nástroja.
Inšpekčné miesto
Kontroluje sa výška panvice a stav povrchu. Údaje o hmotnosti z kontrolnej váhy a údaje o lisovaní z kontroléra sú prepojené so záznamom šarže.
Rozsah špecifikácií
Výrobné aplikácie
Lisovaný prášok základ
Štandardné práškové základové misky lisované strednou až vysokou silou s predĺženým zotrvaním pre rovnomernú hustotu po celej ploche misky.
Kompaktné základové puzdrá
Formáty náplní a kompaktných obalov, kde výška panvice a povrchová úprava musia zodpovedať geometrii obalu pre montáž.
Kopulovité základové výlisky
Kopulovité formáty lisované zakrivenými nástrojmi, kde rýchlosť približovania a gradient zhutňovania chránia profil kopule.
Reliéfne základové misky
Reliéf loga a vzoru lisované pri zníženej rýchlosti približovania, aby sa zachovali detaily na povrchu panvice vďaka zhutneniu.
Viacfarebný rad základov
Výroba rozsahu odtieňov pomocou stiahnutia receptúry, kde sa hmotnosť náplne a parametre lisovania menia medzi odtieňmi bez mechanického nastavovania.
Ukážková a skúšobná výroba
Menšie sérií testov formulácií a trhových vzoriek s použitím zníženého nastavenia sily a kratších cyklov na rovnakom nástroji.
Často kladené otázky
Aký rozsah sily je potrebný pre lisovaný práškový základ
Lisovaný práškový základ zvyčajne používa rozsah strednej až vysokej sily s predĺženým časom zotrvania. Presná hodnota závisí od priemeru formy, obsahu spojiva a cieľovej tvrdosti koláča a je stanovená počas akceptačných testov v továrni na špecifikovanom zložení.
Aké formáty základovej misky zvládne stroj
Okrúhle, oválne, obdĺžnikové a klenuté formáty sú podporované prostredníctvom vymeniteľných lisovacích dosiek. Štandardný rozsah pokrýva priemer 35 mm až 90 mm alebo ekvivalentnú stopu, väčšie formáty sú dostupné na požiadanie s upraveným rozsahom sily.
Ako sa kontroluje hmotnosť náplne pre každú panvicu
Prášok je dávkovaný servom poháňaným šnekom pomocou metódy volumetrického plnenia. Inline kontrolná váha potvrdí hmotnosť oproti hodnote receptu a misky mimo tolerancie sa pred stlačením odklonia. Hmotnosť náplne sa zvyčajne udržiava v rozmedzí plus alebo mínus 0,05 g.
Aký čas výmeny nástrojov by sa mal očakávať
Úplná výmena sady nástrojov zvyčajne trvá 25 až 55 minút, v závislosti od tvaru panvice a počtu pozícií, ktoré sa majú aktualizovať. Nástroje sú uložené podľa kódu receptu a usporiadané pred výmenou, aby sa minimalizovali prestoje.
Dokáže stroj stlačiť panvy vysokou silou bez zmeny hustoty
Vysoké rozsahy sily sú podporované nivelačným krokom pred lisovaním a kontrolovaným gradientom zhutňovania počas zdvihu. Krok vyrovnávania znižuje odchýlky výšky výplne a gradient je nastavený tak, aby rovnomerne rozložil hustotu po celej ploche misky.
Aké údaje sa zaznamenávajú na dávku
Hmotnosť náplne, sila lisovania, čas zotrvania, počet panvíc a počet odmietnutí sa zaznamenávajú pre každú dávku. Údaje o úrovni cyklu je možné exportovať cez OPC UA alebo CSV pre dokumentáciu kvality a kontrolu procesu.
Aké intervaly údržby platia pre lis
Kontrola raznice a matrice sa odporúča každých 500 hodín, čistenie závitovky a dávkovacieho systému pri každej zmene odtieňa, kalibrácia indexéra každých 1 000 hodín a overenie snímača zaťaženia každých 12 mesiacov. Ak je špecifikované hydraulické ovládanie, analýza hydraulického oleja sa odporúča každých 1 500 hodín.
Môže sa stroj integrovať do kompaktných montážnych liniek
áno. Vypúšťacia stanica poskytuje signál identifikovaný polohou, ktorý môže zariadenie na nakladanie obalu alebo zostavu podnosu použiť na zarovnanie a zoradenie. Požiadavky na integráciu sú definované pri plánovaní rozloženia linky.
Odkaz na odchýlku procesu
Na povrchu panvice sú stopy po stlačení
Znížte rýchlosť približovania vo fáze kontaktu. Skontrolujte hornú stranu dierovača, či sa na nej nenahromadil prášok alebo či nedošlo k opotrebovaniu povrchu. Mierne predĺžte čas zdržania, aby sa prášková matrica pred uvoľnením usadila.
Odlamovanie hrán po vyhadzovaní
Spomalte rýchlosť uvoľňovania a znížte gradient zhutňovania v konečnej fáze. Overte vôľu razidla a matrice oproti záznamu o nástroji. Uistite sa, že obsah vlhkosti prášku zostáva v odporúčanom pásme.
Hustota sa mení naprieč veľkým priemerom panvice
Skontrolujte krok vyrovnania lôžka a uistite sa, že nastavenie škrabky alebo vibrácií je správne. Predĺžte čas zdržania, aby ste umožnili rovnomerné usadzovanie. Skontrolujte rovinnosť horného čela razidla so záznamom o nástroji.
Hmotnosť náplne sa líši v rôznych polohách
Spustite rutinu kalibrácie podľa polohy pre príslušný závitovkový dopravník. Skontrolujte konzistenciu sypnej hmotnosti prášku v zásobníku a skontrolujte opotrebovanie závitovky. Overte, či hladina zásobníka zostáva počas výroby nad 30 percentami.
Panvica nie je úplne vysunutá z matrice
Skontrolujte, či sa zdvih vysunutia zhoduje s nastavením hĺbky panvice. Skontrolujte, či nie je ejektorová tyč znečistená a vyčistite stenu matrice. Pred ďalšou fázou plnenia skontrolujte, či sa spodný razník úplne vráti.
Výpadky kontrolných váh prekračujú normálny rozsah
Overte kalibráciu váhy oproti referenčnej váhe. Skontrolujte závitovku a dávkovací valec, či sa na nej nenahromadil prášok. Presvedčte sa, že medzi dávkami nedošlo k zmene veľkosti častíc alebo obsahu vlhkosti v zásobe prášku.
Poznámky k integrácii
Dodávka prášku
Odporúča sa predradený zásobník vyrovnávacej pamäte so spätnou väzbou hladiny. Prášok by mal byť pred naplnením suchý, bez hrudiek a v rámci špecifikovaného rozsahu veľkosti častíc.
Downstream Transfer
Vykladacia stanica je kompatibilná s transportom dopravníka, nakladaním podnosov alebo robotickým vyberaním a umiestňovaním. Signál identifikovaný polohou podporuje vkladanie puzdra a zarovnanie zostavy.
Skladovanie nástrojov
Súpravy dierovačov a lisovníc by sa mali skladovať v označených regáloch s ochranným náterom. Záznamy o nástrojoch s hodnotami vôle sprevádzajú každý formát panvice a kód receptu.
Plánovanie údržby
Odporúčané intervaly zahŕňajú kontrolu razidla a matrice každých 500 hodín, kalibráciu indexéra každých 1 000 hodín, čistenie závitovky pri každej zmene odtieňa a overenie snímača zaťaženia každých 12 mesiacov.