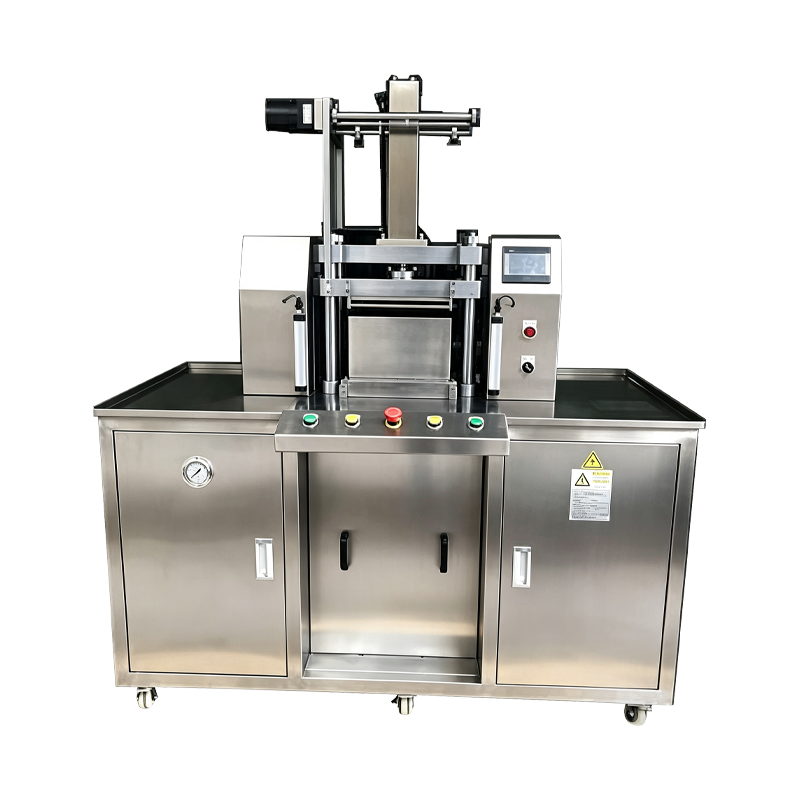
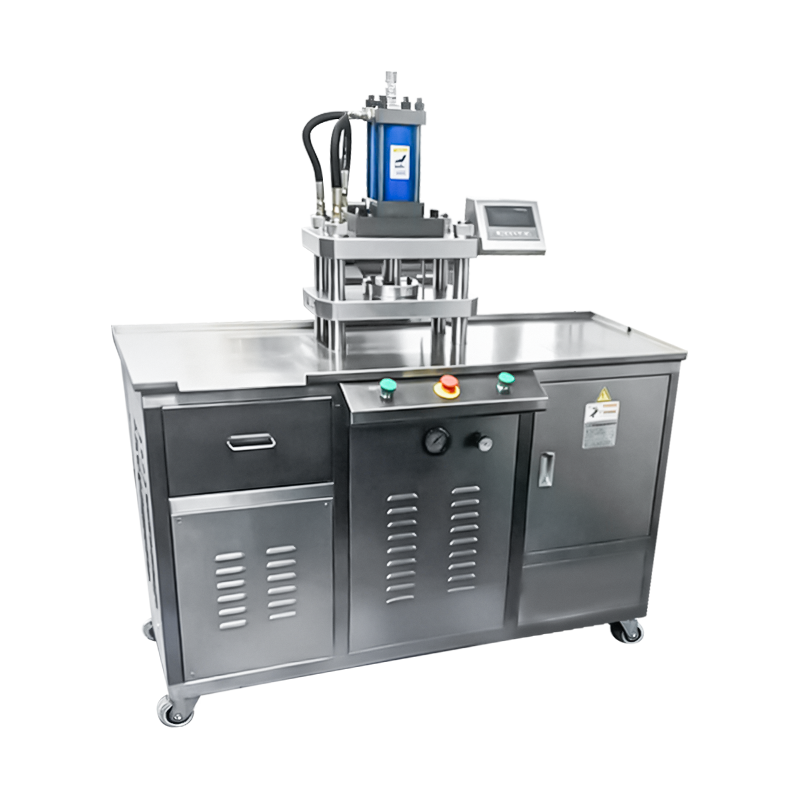
Hydraulický stroj na lisovanie kozmetických práškov
Hydraulická lisovacia plošina vytvorená na zhutňovanie sypkého kozmetického prášku do pevných koláčov a foriem. Hydraulický okruh dodáva vysokú silu s riadenou tlakovou krivkou, čo umožňuje husté zhutnenie formulácií, ktoré odolávajú mechanickému lisovaniu. Stroj sa aplikuje na výrobu očných tieňov, líceniek, podkladových báz, zvýrazňovačov a lisovaných pigmentov, kde sú kontrolovanými parametrami tvrdosť koláča a povrchová úprava.
Dodávka hydraulickej sily
Hydraulický okruh s uzavretou slučkou udržuje tlak počas zhutňovacieho zdvihu, takže husté formulácie dosahujú cieľovú tvrdosť koláča bez opakovaných lisovacích cyklov.
Programovateľná tlaková krivka
Fázy priblíženia, zhutnenia, zadržania a uvoľnenia sú konfigurované oddelene na HMI, čo umožňuje, aby profil lisovania zodpovedal prietokovému správaniu každej formulácie.
Tepelná stabilita
Hydraulický olej je udržiavaný v kontrolovanom teplotnom pásme prostredníctvom olejového chladiča a vykurovacieho okruhu, čím sa zachováva konzistentná viskozita a odozva sily počas dlhých výrobných zmien.
Vynútiť zaznamenávanie údajov
Sila, poloha a čas zdržania sa zaznamenávajú pre každý cyklus a ukladajú sa oproti záznamu o dávke, čo podporuje sledovateľnosť procesu a kontrolu odchýlok.
Architektúra hydraulického systému
Zostavy kľúčov, ktoré určujú správanie lisovania a riadenie procesu.
Napájacia jednotka
Čerpadlo s premenlivým objemom s proporcionálnym ovládaním ventilu. Tlak je regulovaný prostredníctvom uzavretej spätnej väzby zo silomeru namontovaného na lisovacom pieste. Olejová nádrž obsahuje filtráciu, monitorovanie hladiny a kontrolu teploty.
Stlačenie Ram
Tvrdo chrómovaný valec s riadeným pohybom na obmedzenie bočného vychýlenia pri zaťažení. Dĺžka zdvihu a rýchlosť nábehu sa nastavujú pomocou riadiaceho systému a piest možno umiestniť v jemných prírastkoch pre formáty s plytkou panvou.
Rozhranie nástrojov
Horný razník, spodný razník a matrica sú namontované na štandardizovanej doske. Sady nástrojov sú zameniteľné medzi strojmi rovnakej veľkosti rámu a hodnoty vôle sú zdokumentované pre každý formát produktu.
Riadiaca skrinka
PLC, servopohon a bezpečnostné relé umiestnené v samostatnej skrini. HMI poskytuje správu receptúr, úpravu tlakovej krivky, históriu alarmov a počítadlá výroby. Dáta je možné exportovať cez OPC UA alebo CSV.
Bezpečnostný okruh
PLd ochrana kategórie 3 s blokovanými dverami, dvojkanálovým núdzovým zastavením a svetelnou clonou pri otváraní manuálneho nakladania a vykladania. Hydraulický tlak je vypustený na akékoľvek porušenie ochrany.
Technické údaje
Štandardné hodnoty rámu. Rozsah sily a nástroje sú špecifikované pre každú aplikáciu.
Aplikované formulácie
Práškové druhy a formáty produktov manipulované hydraulickým lisovaním.
Očné tiene s vysokou hustotou
Husté pigmentové zmesi, ktoré vyžadujú vytrvalú silu na dosiahnutie cieľovej tvrdosti. Viacstupňové tlakové krivky redukujú uzatváranie a praskanie hrán na hlbokých panviciach.
Prášková nadácia
Výlisky s vyšším obsahom spojiva profitujú z riadenej doby zdržania, ktorá pomáha spojivu pretekať cez práškovú matricu pred uvoľnením.
Lisovaný pigment
Ťažké pigmenty a minerálne zmesi lisované pri nízkej rýchlosti približovania, aby sa obmedzil posun prášku počas zhutňovacieho zdvihu.
Pečené práškové torty
Veľkoformátové koláče lisované miernou silou s predĺženým časom zdržania na dosiahnutie jednotnej hustoty pred fázou pečenia.
Reliéfne formáty panvy
Panvice s povrchovým reliéfom lisovaným pri zníženej rýchlosti približovania, aby sa zachovali detaily na hornej strane razníka.
Viacvrstvové kompakty
Postupné plniace a lisovacie stupne tvoria dvoj- alebo trojvrstvové výlisky s riadenou hustotou medzivrstvy.
Odkaz na odchýlku procesu
Bežné situácie hydraulického lisovania a zodpovedajúce nápravné opatrenia.
Sila klesne pod nastavenú hodnotu počas pozastavenia
Skontrolujte odozvu proporcionálneho ventilu a potvrďte nulový bod snímača zaťaženia. Skontrolujte teplotu hydraulického oleja, ktorá by mala zostať v rozmedzí 35 až 50 stupňov Celzia. Skontrolujte predbežné naplnenie akumulátora a skontrolujte nastavenie odľahčenia tlaku oproti záznamu stroja.
Tvrdosť koláča sa medzi cyklami líši
Potvrďte, že hodnota doby zdržania sa v aktívnom recepte neposunula. Overte konzistenciu hmotnosti náplne pomocou inline kontrolnej váhy. Skontrolujte horné čelo razidla, či sa na ňom nenahromadil prášok, čo mení efektívnu zhutňovaciu medzeru.
Teplota oleja stúpa nad prevádzkové pásmo
Skontrolujte prietok chladiča oleja a uistite sa, že chladiaci okruh nie je zablokovaný. Skontrolujte hladinu nádrže a doplňte špecifikovaný druh oleja. Ak je okolitá teplota nad konštrukčným rozsahom, dočasne znížte frekvenciu cyklu a overte hodnotu snímača teploty pomocou referenčného prístroja.
Miska vyhadzovacích listov je umiestnená v matrici
Skontrolujte, či sa zdvih vyhadzovania zhoduje s hĺbkou matrice pre aktuálnu sadu nástrojov. Skontrolujte vyhadzovaciu platňu, či nie je opotrebovaná alebo nesprávne zarovnaná. Pred ďalšou fázou plnenia skontrolujte, či sa spodný razník úplne vráti a skontrolujte hydraulický tlak v okruhu ejektora.
Pohyb barana nie je plynulý
Skontrolujte vodiace lišty, či nie sú znečistené a overte ich mazanie. Skontrolujte ryhy na povrchu tyče valca. Skontrolujte, či sa proporcionálny ventil nelepí, a skontrolujte históriu alarmov pre akékoľvek tlakové špičky zaznamenané počas zdvihu.
Hydraulický alarm počas cyklu
Prečítajte si kód alarmu na HMI a skontrolujte príslušný snímač. Skontrolujte hladinu oleja, rozdielový tlak filtra a teplotu. Pred obnovením výroby skontrolujte, či je obvod núdzového zastavenia uzavretý a resetujte alarm na ovládacom paneli.
Poznámky k nasadeniu
Faktory, ktoré ovplyvňujú inštaláciu, prevádzku a dlhodobý výkon.
Požiadavky na základy
Stroj vyžaduje rovnú podlahu s izoláciou vibrácií dimenzovanou na maximálnu lisovaciu silu. Kotviace body sú špecifikované v inštalačnom výkrese na obmedzenie priehybu pri zaťažení.
Výber hydraulického oleja
Kvalita oleja sa vyberá na základe rozsahu teplôt okolia v mieste inštalácie. Uvedená trieda je zaznamenaná v príručke údržby a musí sa používať pri dopĺňaní a výmene oleja.
Skladovanie nástrojov
Súpravy razidiel a lisovníc by sa mali skladovať vo vyhradených stojanoch s ochranným náterom. Podmienky skladovania a manipulačné postupy sú zdokumentované, aby sa zachovala povrchová úprava medzi výrobnými kampaňami.
Intervaly údržby
Odporúčaný plán zahŕňa analýzu oleja každých 1 500 hodín, výmenu filtra každých 2 000 hodín, kontrolu razidla a matrice každých 500 hodín a kalibráciu snímača zaťaženia každých 12 mesiacov.