Automatický lis na červenanie
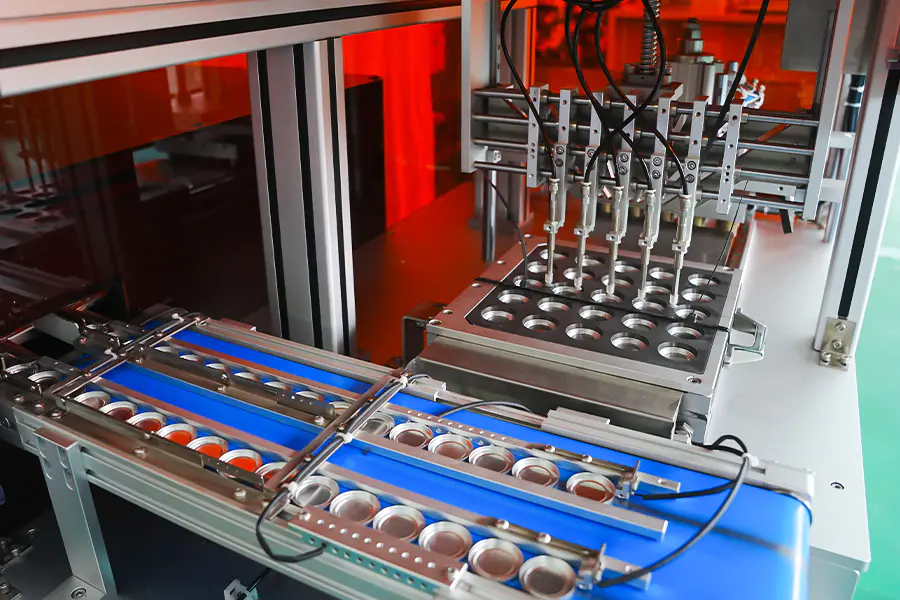
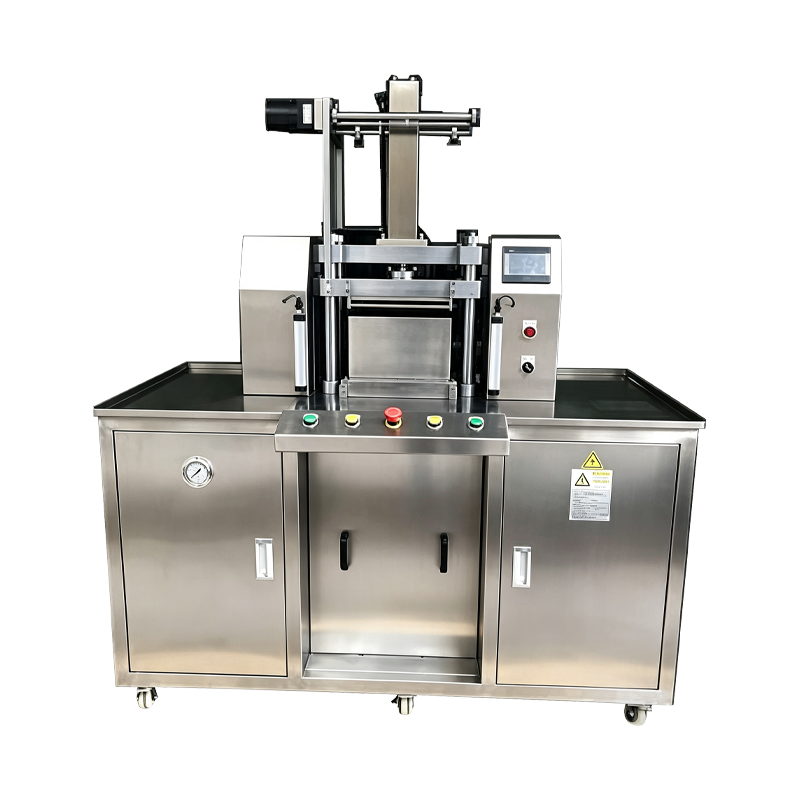
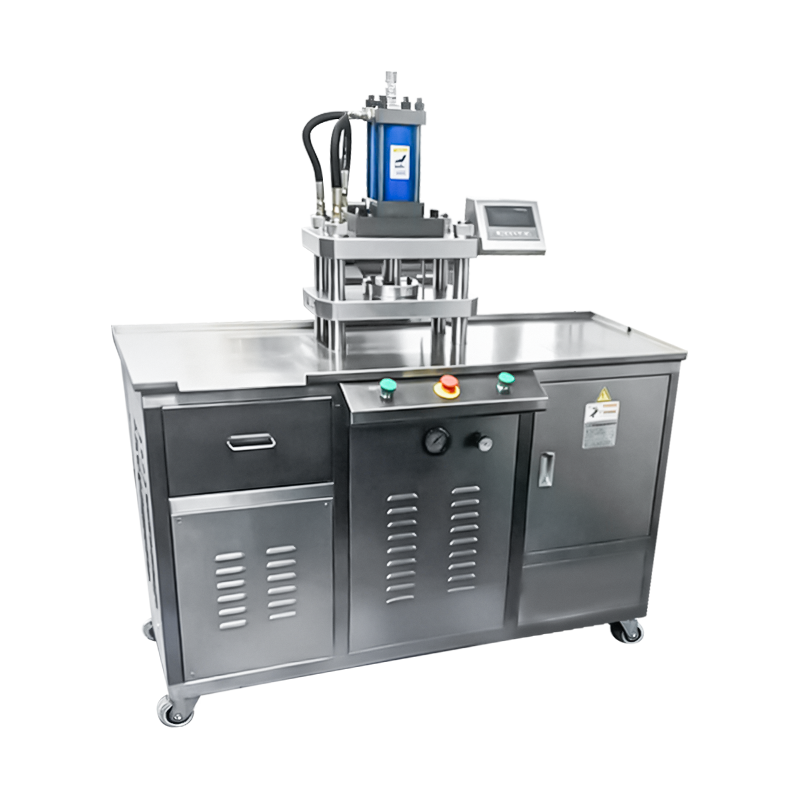
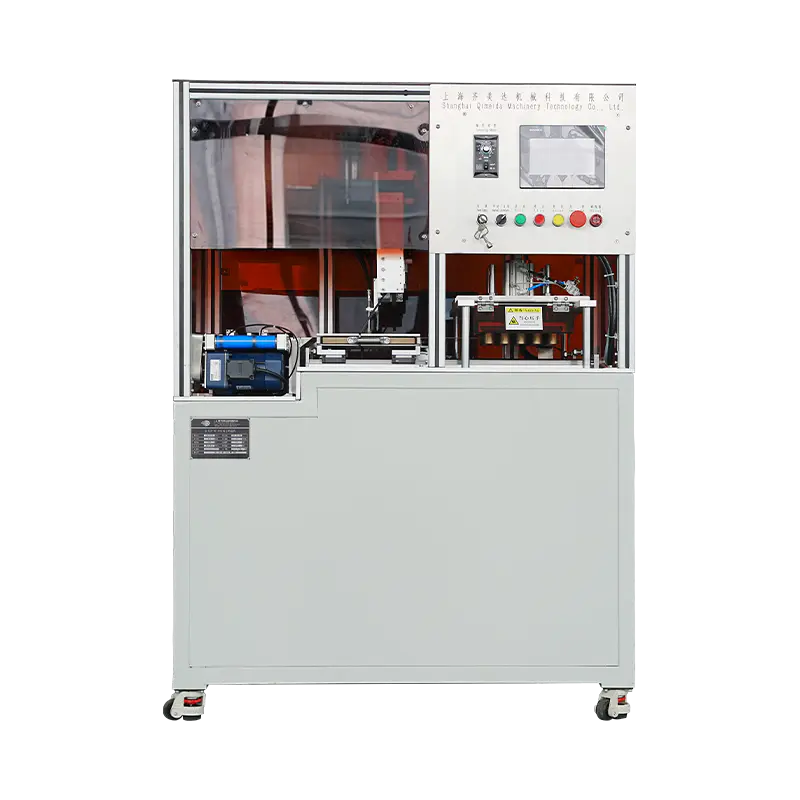
Lisovacia platforma nakonfigurovaná na výrobu misky na lícenku a púder na tvár, pokrývajúca klenuté, ploché a reliéfne formáty. Stroj automatizuje podávanie do misky, dávkovanie prášku, zhutňovanie a vyhadzovanie v rámci jedného cyklu s riadením hmotnosti náplne, lisovacej sily a času zotrvania riadeným receptom. Aplikuje sa na série s jedným odtieňom, produkciu viacerých odtieňov a na paletové formáty misky na červenanie.
Pan Feed
Panvice na červenanie sa vkladajú z nakladača zásobníkov alebo podnosov do indexovacej dosky. Prítomnosť a orientácia panvice sú potvrdené snímačom pred pokračovaním cyklu.
Dávka prášku
Servo šnek naplní každú panvicu na hmotnosť receptu. Inline kontrolná váha overí dávku a misky mimo tolerancie sa pred stlačením odklonia.
Vyrovnanie postele
Škrabka alebo mierny vibračný krok vyrovnajú práškové lôžko tak, aby hustota bola rovnomerná predtým, ako sa razník dotkne povrchu prášku.
Zhutňovanie
Horný razník klesá kontrolovanou rýchlosťou na nastavenú silu a drží hodnotu zotrvania receptu. Sila a poloha sa zaznamenávajú na panvicu.
Vysunutie
Vylisovaná panva sa zdvihne z matrice a prenesie na vynášací dopravník alebo nakladaciu jednotku podnosov. Vyhadzovací zdvih je nastavený tak, aby zodpovedal hĺbke panvice.
Inšpekcia
Výška panvice, stav povrchu a hmotnosť sa kontrolujú na mieste kontroly. Výsledky sú prepojené so záznamom o šarži kvôli sledovateľnosti.
Schopnosti na výrobu lícenky
Funkcie nakonfigurované pre formát misky na lícenku a púder na tvár.
Podpora klenutého panvice
Klenuté a zaoblené misky na lícenku lisované zakriveným horným razníkom. Rýchlosť kontaktu a gradient zhutnenia sú nastavené podľa receptúry, aby sa chránil profil kupoly.
Panvice s veľkým priemerom
Formy panvice s priemerom od 25 mm do 75 mm sú podporované prostredníctvom vymeniteľných lisovacích dosiek. Väčšie misky na púder na tvár sú k dispozícii na požiadanie.
Recepty špecifické pre odtiene
Každý odtieň a zloženie lícenky ukladá svoju vlastnú hmotnosť výplne, silu, čas zotrvania a nastavenie vyhadzovania. Vyvolanie receptu sa vykonáva z HMI.
Reliéfne povrchové lisovanie
Horné razníky s logom alebo reliéfom vzoru sú podopreté. Rýchlosť približovania a gradient zhutňovania sú znížené, aby sa zachovali detaily na povrchu panvice.
Manipulácia s mäkkým zložením
Prípravky na tvár s nižšou hustotou lisované zníženou silou s predĺženým časom zdržania, aby sa obmedzilo zhutnenie a praskanie povrchu.
Hlásenie na úrovni dávky
Hmotnosť náplne, sila lisovania, počet panvíc a počet odmietnutí zaznamenaných na dávku. Údaje je možné exportovať cez OPC UA alebo CSV na kontrolu kvality.
Technické údaje
Štandardné konfiguračné hodnoty. Veľkosť panvy, rozsah sily a nástroje definované podľa projektu.
Production Fit
Kde je lisovací stroj na lícenku nasadený v kozmetickej výrobe.
Single Shade Volume Beží
Dlhé chody s jedným odtieňom lícenky na štandardných veľkostiach panvíc, so stabilnou výstupnou stabilitou počas zmien a konzistentnou tvrdosťou panvice.
Domed Blush formáty
Vyklenuté a zaoblené panvice vyrobené so zakriveným nástrojom, kde parametre lisovania chránia profil kopule a obmedzujú praskanie na okraji.
Rozsah sezónnych odtieňov
Menšie dávkové kampane, kde vyvolávanie receptov a krátke časy výmeny podporujú časté prechody medzi odtieňmi a formátmi panvice.
Emboss Blush Pans
Panvice s povrchovým reliéfom alebo textúrovaným povrchom, kde sú parametre lisovania vyladené tak, aby sa zachovali detaily razenia prostredníctvom zhutnenia.
Palette Bound Blush
Palety s viacerými panvicami, kde sa misky na červenanie vyrábajú a zostavujú v koordinovanom poradí pre formát jednej palety.
Vzorové a propagačné jednotky
Znížené nastavenie sily a kratšie cykly pre misky na vzorky a reklamné formáty bez zmeny nastavenia stroja.
Často kladené otázky
Bežné otázky počas hodnotenia a integrácie liniek. Vyberte otázku na rozšírenie odpovede.
Aké formáty tvárničiek zvládne stroj
Okrúhle, oválne, obdĺžnikové a klenuté formáty panvice sú podporované prostredníctvom vymeniteľných lisovacích dosiek. Štandardný rozsah pokrýva priemer 25 mm až 75 mm alebo ekvivalentnú pôdorysnú plochu, väčšie formáty sú k dispozícii na požiadanie.
Ako sa kontroluje hmotnosť náplne pre každú panvicu
Prášok je dávkovaný servom poháňaným šnekom pomocou metódy volumetrického plnenia. Inline kontrolná váha potvrdí hmotnosť oproti hodnote receptu a misky mimo tolerancie sa pred stlačením odklonia. Hmotnosť náplne sa normálne drží v rozmedzí plus alebo mínus 0,04 g.
Môžu byť klenuté misky na lícenku stlačené bez prasknutia
áno. Klenuté nástroje využívajú znížený gradient zhutňovania a nižšiu kontaktnú rýchlosť, takže lôžko prášku sa postupne deformuje. Doba výdrže je predĺžená podľa receptúry, čo umožňuje spojivu usadiť sa a obmedzuje praskanie okolo okraja kupoly.
Aký čas výmeny nástrojov by sa mal očakávať
Úplná výmena sady nástrojov zvyčajne trvá 20 až 45 minút, v závislosti od tvaru panvice a počtu pozícií, ktoré sa majú aktualizovať. Nástroje sú uložené podľa kódu receptu a usporiadané pred výmenou, aby sa minimalizovali prestoje.
Môže stroj používať jemné alebo nízkohustotné formulácie na tvár
áno. Mäkké formulácie lícenky s nízkou hustotou sa lisujú zníženou silou s predĺženou dobou výdrže. Gradient zhutnenia je nastavený pre každú formuláciu, aby sa zabránilo nadmernému zhutneniu, ktoré by inak znížilo roztierateľnosť prášku a spôsobilo praskanie povrchu.
Aké údaje sa zaznamenávajú na dávku
Hmotnosť náplne, sila lisovania, čas zotrvania, počet panvíc a počet odmietnutí sa zaznamenávajú pre každú dávku. Údaje o úrovni cyklu je možné exportovať cez OPC UA alebo CSV pre dokumentáciu kvality a kontrolu procesu.
Aké intervaly údržby platia pre lis
Kontrola raznice a matrice sa odporúča každých 500 hodín, čistenie závitovky a dávkovacieho systému pri každej zmene odtieňa, kalibrácia indexéra každých 1 000 hodín a overenie snímača zaťaženia každých 12 mesiacov. Záznamy sa vedú spolu s denníkom údržby stroja.
Môže sa stroj integrovať s existujúcimi linkami na montáž paliet
áno. Vypúšťacia stanica poskytuje signál identifikovaný polohou, ktorý môže zariadenie na zostavovanie palety alebo nakladanie podnosov použiť na zarovnanie a zoradenie. Požiadavky na integráciu sú definované pri plánovaní rozloženia linky.
Odkaz na odchýlku procesu
Situácie pozorované počas lisovania sčervenania a zodpovedajúcich nápravných opatrení.
Povrch kupoly po stlačení praskne
Predĺžte čas zotrvania o 0,5 až 1 sekundu a znížte gradient zhutňovania. Overte geometriu kopulovitého razidla oproti záznamu o nástroji. Skontrolujte, či obsah vlhkosti prášku zostáva medzi 1 a 3 percentami.
Hmotnosť náplne sa líši v rôznych polohách
Spustite rutinu kalibrácie podľa polohy pre príslušný závitovkový dopravník. Skontrolujte konzistenciu sypnej hmotnosti prášku v zásobníku a skontrolujte opotrebovanie závitovky. Overte, či hladina zásobníka zostáva počas výroby nad 30 percentami.
Prášok sa prilepí na horný razník
Znížte prítlačnú silu o 10 až 15 percent a skráťte čas zdržania. Vyleštite povrch razníka a skontrolujte, či uhol uvoľnenia zodpovedá špecifikácii nástroja. Pred výrobou skontrolujte teplotu a vlhkosť prášku.
Panvica nie je úplne vysunutá z matrice
Skontrolujte, či sa zdvih vysunutia zhoduje s nastavením hĺbky panvice. Skontrolujte, či nie je ejektorová tyč znečistená a vyčistite stenu matrice. Pred ďalšou fázou plnenia skontrolujte, či sa spodný razník úplne vráti.
Reliéfny vzor sa na povrchu panvice rozmazáva
Znížte rýchlosť približovania v postihnutom štádiu a znížte rýchlosť kontaktu. Skontrolujte čelo razidla, či sa na ňom nenahromadil prášok, a skontrolujte opotrebovanie nástroja. Mierne predĺžte čas podržania, aby sa vzor mohol zaregistrovať pred uvoľnením.
Výpadky kontrolných váh prekračujú normálny rozsah
Overte kalibráciu kontrolnej váhy oproti referenčnej váhe. Skontrolujte závitovku a dávkovací valec, či sa na nej nenahromadil prášok. Presvedčte sa, že medzi dávkami nedošlo k zmene veľkosti častíc alebo obsahu vlhkosti v zásobe prášku.
Poznámky k integrácii
Faktory, ktoré ovplyvňujú inštaláciu, služby a dlhodobú prevádzku.
Dodávka prášku
Odporúča sa predradený zásobník vyrovnávacej pamäte so spätnou väzbou hladiny. Prášok by mal byť pred naplnením suchý, bez hrudiek a v rámci špecifikovaného rozsahu veľkosti častíc.
Downstream Transfer
Vykladacia stanica je kompatibilná s transportom dopravníka, nakladaním podnosov alebo robotickým vyberaním a umiestňovaním. Signál identifikovaný polohou podporuje následné triedenie a zarovnanie zostavy paliet.
Skladovanie nástrojov
Súpravy dierovačov a lisovníc by sa mali skladovať v označených regáloch s ochranným náterom. Záznamy o nástrojoch s hodnotami vôle sprevádzajú každý formát panvice a kód receptu.
Plánovanie údržby
Odporúčané intervaly zahŕňajú kontrolu razidla a matrice každých 500 hodín, kalibráciu indexéra každých 1 000 hodín, čistenie závitovky pri každej zmene odtieňa a overenie snímača zaťaženia každých 12 mesiacov.